
インドの検品工場は受け渡しで読む:工程と班の合流点の緩みに目を置く
ロットのリレーと受け渡しから見るインドの検品工場
インドの現場を、ロットが引き継がれていく「中継」という視点で整理します。工程と工程、班と班の合流点がいちばん緩みやすい。検品員はそこを睨みます。
ひとつのロットが途切れる場所
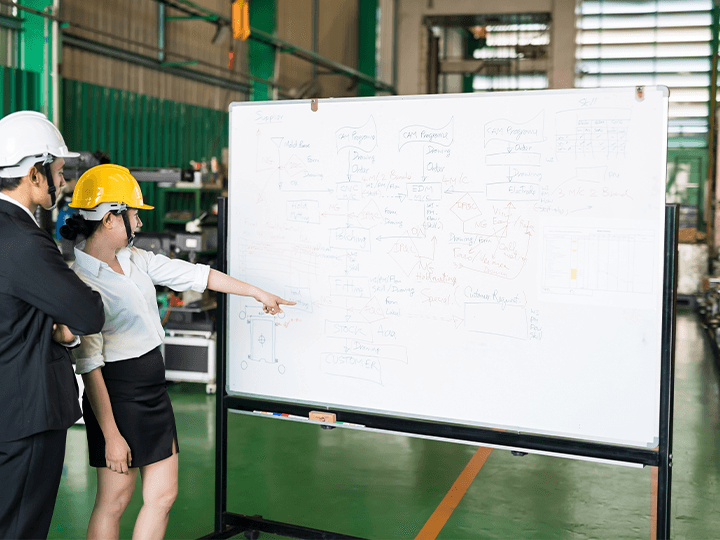
インドの工場では、ロットは一本のラインを最初から最後まで走り切ることは少なく、縫製と組立、日勤と夜勤の途中で何度か分かれます。注文が重なれば、ひとつのロットが別々のラインへ散り、仕上げた品が隣のロットに紛れ込むことも起きます。緩むのはそういう引き継ぎの地点です。どこで分かれてどこで合流するのかを、発注の段階で一枚の紙に落としておかないと、出荷の数の帳尻が合わなくなります。
同じ製品でも、部品と家電とでは受け渡しの手触りが違います。部品はロット単位数が細かく回数は多いので、見張り番は間隔を詰めて二回に一度ずつ。家電は作動の確認に時間がかかる分、検品員の数は抑え、出荷直前で網を細かにします。
受け渡し地点で確認する三つ
引き継ぎでは、数と状態と署名の三点を揃えます。前の工程を出た枚数と次の工程へ入った枚数を突き合わせれば、欠けと混入は数字の差として浮かぶ。状態は受け渡しの瞬間の外観と作動のようすで、写真に残した分だけ後で説明が立つ。署名は、誰がその受け渡しに立ち会ったかという線です。この三つが並べば、下流で不良が出てもどこで生まれた欠陥かを追い返せます。インド側で作業員が入れ替わっても、責任の線は流れません。
口頭の引き継ぎだけでは記録は一週間もちぎれません。箱に貼る用紙でも移し替えの伝票でも形はなんでもいいので、残す運用にしておくことが先です。
検品の門番を置く位置
門番の位置は、リレーの形を見て決めます。生産立ち上げ期は引き継ぎ自体が不安定なので、工程が分かれる直後と梱包の直前の二段階に厚く置く。中期に入ってロットの流れが安定したら、検品員を出荷前に寄せて抜取へ切り替えます。この入りと出口を事前に決めておき、初期検査と中期検査は、その入り口の点検として組み込むと線がきれいに続きます。
判定は部外から置く価値があります。工場の中の人だけでは受け渡しの責任を突き返しにくく、距離のある目だと指摘がそのまま記録に載る。仲の良い同士の目はぶれるものです。
報告を出荷判断へつなぐ
報告書には、ロットの足跡をそのまま記録として書きます。何度中継されたか、どの受け渡し点で何枚落ちたか。写真と数字はリレーの時間順に並べ、追う側が同じ道をなぞれる形にします。この姿なら、発注側は遠隔地でも足跡をたどって出荷の可否を判断できます。
手数の輪郭は、品目とロット数、見張り番を置く間隔が揃った分だけ見えてきます。まず中継の形を言葉にしたメモを差し出しておくのが手っ取り早いです。インドでの受け渡し点の置き方は、リレーの実情に合わせてヨシダ検品が整えていきます。