
精密機械の検品は初期の数値で組む:振動と発熱を量産の初めに置く
精密機械の検品は、初めの振れと熱の数字から
動く機械の出来は、止まった外観では読めません。量産の初めに振動と発熱の数字を置いておくと、出荷前の判断に土台ができます。精密機械の検品を、初期の数値で組みます。
初めの一台に置く目
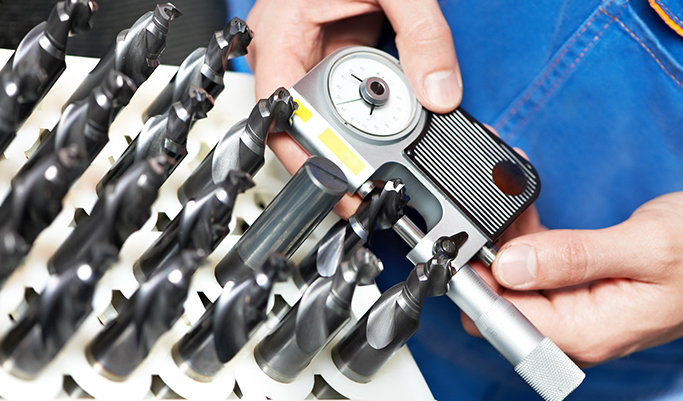
精密機械の検品は、始めて組上がった一台を風の安定した机で動かすところから始まります。この出だしの一台が、ロットの基準になります。定格で回したときの振れ、連続運転で上がる熱、停止からの立ち上がりの癖。外形や刻印も重要ですが、動く品の出来は、動いた時の数値に集約されます。この数値を残さないと、後から出た一台が仕様幅の中か外かを照らせません。
振れを読む
振動は、回転部の周波数と軸の狂いを映します。同じ回転数で測っても、台への載せ方や締めの強さで数字が揺れるため、測る条件を最初に固定します。起動から一定時間経った頃の値を、同じ位置へ同じ方式を当てて取ります。振れが刻々と増えるなら、組付けか軸のバランスを疑う筋です。
異常な音と振れは対で出ます。耳で気づいた鳴きは、どこで起きているか位置を残しておくと、出荷前列で同じ点を濃く追えます。
熱を読む
発熱は、摩擦と負荷と通電の合計として出ます。初めの一台で、外側と駆動部と接続の三点を同じ時間で測り、規定の上がり方かを見ます。数分で飽和する熱と、だらだら上がり続ける熱では、意味が違います。後者は負荷の見方か部品の当たりを疑うため、列を止めて機械別に読み直します。
熱の測りは当てる位置を揃えないと数字が動き、記録としての値打ちが落ちます。
初期の値で出荷を照らす
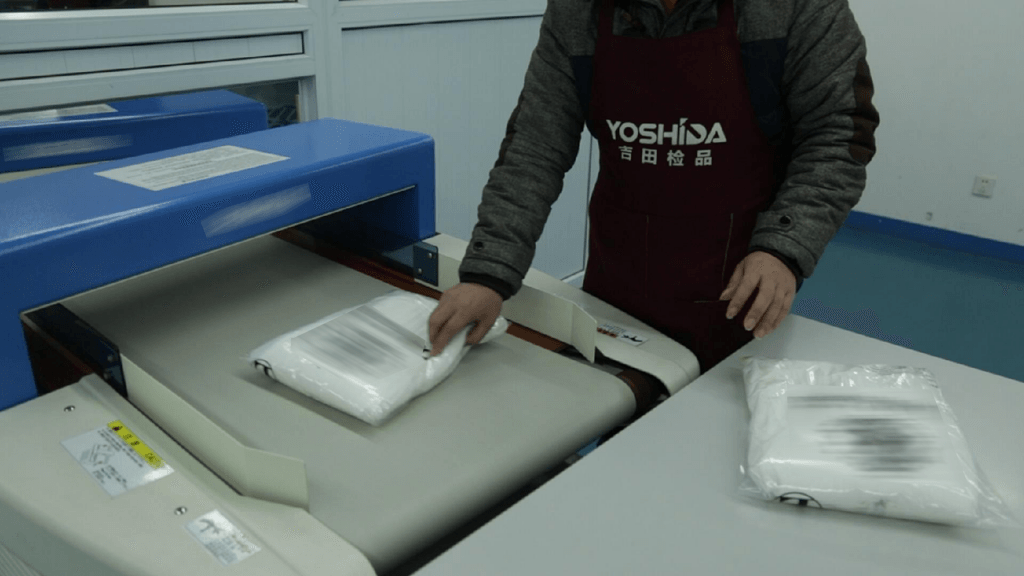
出荷前の検査で箱を開けたら、まず初めの一台の値へ戻ります。同じ測点を測り直し、収まりを見るのは当然として、値がどの向きへ動いたかの傾きまで読みます。ヨシダ検品では、振れと熱の出だしの記録を報告の冒頭に置き、次回の立会いへ引き継ぎます。数値と器具名と時刻まで一行添えておけば、数字の重みは保てます。
測る点と回数は、機種と工程の長さで変わります。品番と台数と測点を並べておけば、日割りの形もそこに置けます。
初手の一台を机へ載せる時を決めるのは、出荷の日程です。