
東南アジアで抜取検品の拠点を立ち上げる。内製と外注の線引きが鍵
東南アジアで抜き取り検品を回す拠点を立ち上げる
東南アジアで抜き取り検品を安定して回すには、拠点を置くことより、内製する段と第三者へ切り出す判断の線引きが要になります。立ち上げの順番に沿って組み立て方を整理します。
現地であたってから選ぶ
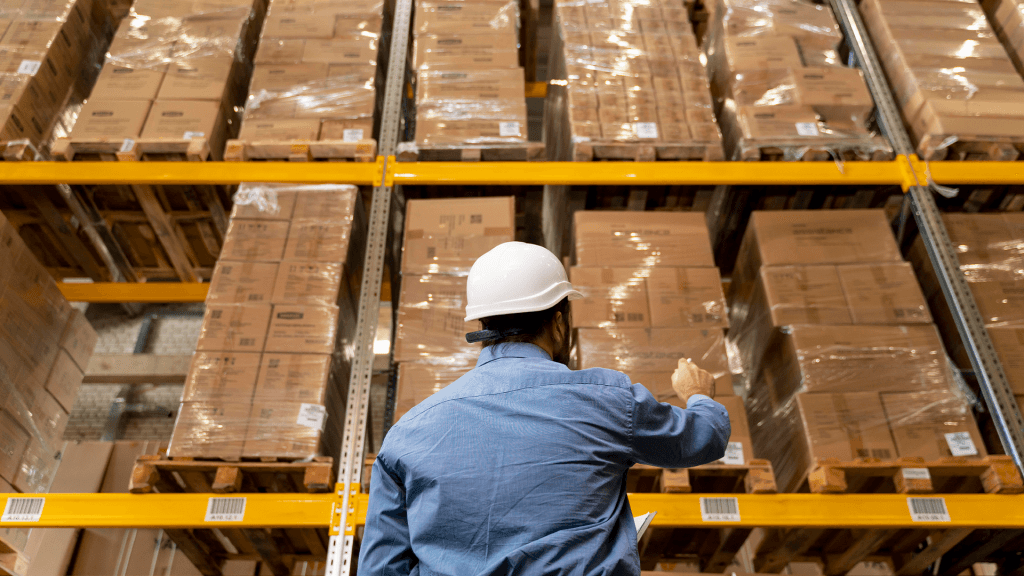
生産が東南アジアへ移るほど、出荷後のやり取りは重くなります。日本に着いてから不良に気づけば、返品も補修も納期ごと詰めてやり直しです。ロットが工場に揃っているうちに現地でサンプルを選び、出荷の可否を現地判断へ寄せる。拠点の立ち上げは、この形を何頻度・どの範囲で回すかという設計から始めます。
抜き取りとは単に数を減らす作業ではありません。どの箱をいくつ開け、色や型の境目をどこで切り、出た欠点に対してどこで止まるのか。これが一枚の紙に固定されていないと、日と検品員で結論が揺れます。立ち上げ期にやるべきは、この様式を先に紙へ落とすことです。
拠点が内側に抱える段
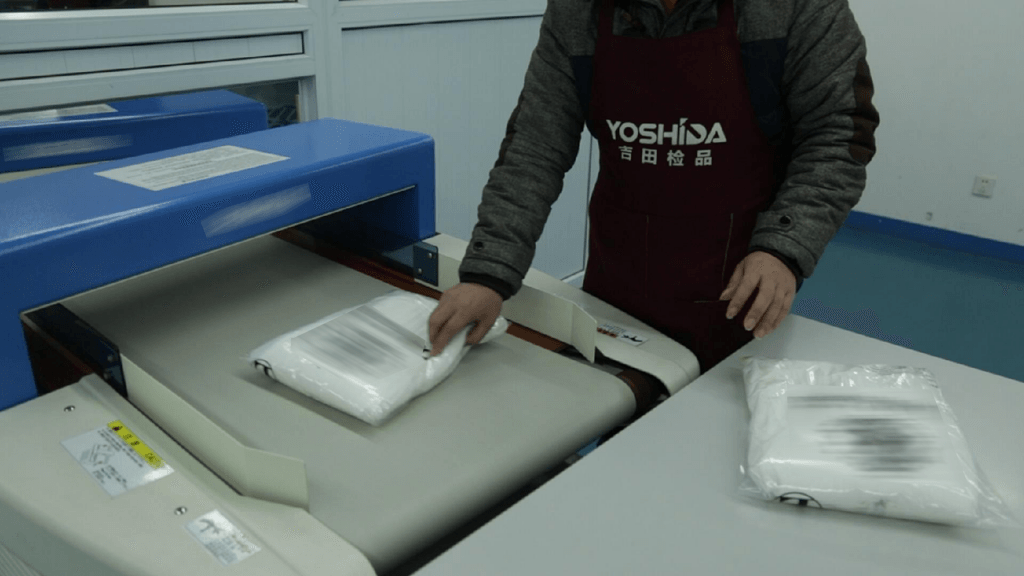
拠点の中で内製したいのは、動かすための器です。部屋と照明、台と計る器具、抜取の道具、欠点の標準見本。そして現地の検品員その人も内側の資産になります。目視と採寸、写真での記録までを含む実働は、ロットをこなすほど拠点の中で精度が溜まっていきます。
もう半分の内製は、言葉と連絡の回路です。工場側の言い分を現地語で受け、日本語の文の約束へ引き直せる人が座っているか。この人の有無が拠点の続き方を分けます。ベトナムやカンボジアの現場まで足が伸びるかどうかは、人員の厚みで決まります。
判断の役割だけ第三者へ回す
切り出す側へ渡したいのは、合否の判定と報告の責任です。内製チームが判定まで抱えると、捌きの速さに釣られて線が緩む余地が残ります。測る役割と決める役割を離すと、ロットの結果は季節をまたいで同じ物差しで並べられます。
新しい工場の立ち上げ期なら、判定も第三者にまとめて任せてしまう手があります。回数が積めてからは日常の確認だけ内側へ移し、要のロットと再検品は外に置く。切り出しの濃淡と掛かりは、品目ごとに詰め合わせて決めるのが実態に合います。
立ち上げは試走から
最初は試験的なロットを二つか三つ。訪れて戻る曜日を決め、記録票の書式を揃え、欠点の等級を分け、依頼元と目合わせをする。ここで主線になるのは捌く数ではなく、基準を揃える往復です。試走の報告が形になった時点で、対象品と対象工場を増やし、通常運転へ切り替えます。
費用の総額は品目と拠点、稼働日数の三つが揃って動きます。ロットの規模が分かれば弾き出します。組み立てはロットの形に合わせて決めます。窓口で随時受け付けています。