
帽子の工場監査は縫い機から成型の台まで機械を追って歩き、管理体制の太さを測る
帽子の工場監査、縫製から成型まで品質管理体制と機械を確かめる
形がどこで決まり、どこで崩れるかは、書類の棚より工程の列に出ています。縫い機からテープづけ、成型の台まで機械を追って歩き、品質管理体制の太さを測る監査の進め方をまとめます。
縫い機の列に調整の痕を尋ねる
平ミシンも環縫いも、一台ずつ担当の段を持ち寄って縫っています。監査で一台ごとに問うのは、糸の張りをいじった痕が残るか、その一点です。回した分を紙へ記していれば、不具合の手前にどんな調整が挟まったかまで遡れます。手の感触だけで捻っては、直したことも壊れたことも、同じ霧の中へ消えます。
針の折れ方も手がかりです。止まった当日に申し送り、据え直す班と、抜いた穴のまま押し通す班では、三十分後の縫い目が別の形に揃います。機械番号と品番の対応が現場から引き出せるか。この一台目の質問が、あとの段取りの速さを決めます。
テープづけ機械の目盛りと実測
内生地の帯は、熱で圧着するのが定番です。温度が上へ振れれば糊が滲んで縁が波打ち、下へ寝れば数回の着用のあとに剥がれてきます。機械に貼られた下限上限の幅と、実測の数字は今日結び付いたか。目盛りを当てて実測を比べる癖があるか、ここで監査の焦点が割れます。
圧着した帯の継ぎは、縫いで押さえて初めて仕事します。テープへミシンが寄せた張りが均一でないと、見た目では同じ一頂でも、被った瞬間に片側だけ浮きます。着ける段と縫う段の合否を分けて置く工場は、混ざった不良の追及も速くなります。
成型は温度と圧と時間の三点
布の塊は成型で初めて帽子の顔になります。蒸気で柔らかくした生地に圧をかけ、冷めるまで型へ留める。温度と圧と時間、三点のどれか一格動けば、深さと反りが前と同じ紙に収まりません。機械に刻まれた設定を、班が勝手に回していないか。ノブの位置と日誌の字が同じ方向を向いていれば、管理は締まります。
形が割れるのは、班が引き継ぐ谷間です。午前の形と午後の形が噛み合わないまま流れていれば、同じロットが二つの製品へ離れます。午前の最終と午後の初頭を並べて見比べる回数が、工程実積の中にあるか。休む時間をまたぐ検証を機械ごとに持たせるのが、品質管理の勘所です。
油じみと囲い場所が語る管理
淡い色の天布は、機械油の一点で台無しです。明るいロットを始める前に内部の掃除を一枚挟む習慣があれば、同じ汚れの再発は起きません。注油ゲンの蓋を開けたまま回す機械は、次の汚れの原因になります。日常点検の紙より、整備道具の置き方が雄弁です。
工程で落ちた一頂の扱いも、体制そのものです。良品の上へ仮置きする現場は、判定を先送りしているのと同じ。囲う場所があるか、誰が動かせるか、いつ上流へ返すかまで決まっているか。三つの答えが出て初めて、品質管理は名乗れます。
監査の気付きは検品項目へ引き継ぐ
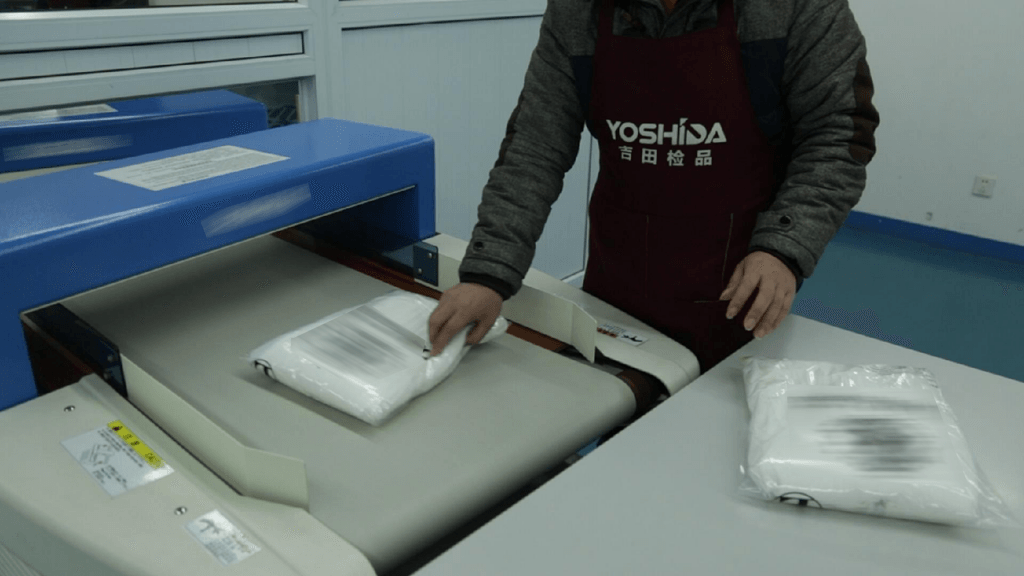
機械を回って得た当たり(環縫いの張りが午後に緩む、テープ機の設定が夕方に上ずる)は、出荷前検品の項目表で使われて初めて効きます。気づきで終わるメモは、次で使われません。ヨシダ検品では、監査で読んだ癖を検品項目へ翻訳して置くのが常です。
機番と品番とロットの三つが見える紙なら、帽子の検品は狙って測れます。同じ機械で割れた値は再発前提、太く見る。その運用が、遠隔地での出荷可否の判断を速めます。
日取りの長短をどこで握るか
追う機械の数と、開く記録の厚み。日取りと随行は、この二つへ連動して増減します。こちらだけで引く線ではありませんから、拠点と品番の範囲、量産の時期を先に示してください。二人で縮める余地を詰めるのが先です。
次へ出すロットを、今日の監査の結果へ乗せますか。それとも、見知らぬ拠点と契約する前に、縫いの列から成型の台まで一度歩きますか。どちらの形でも受けられます。返事は、現場を一緒に歩いてから差し上げます。