
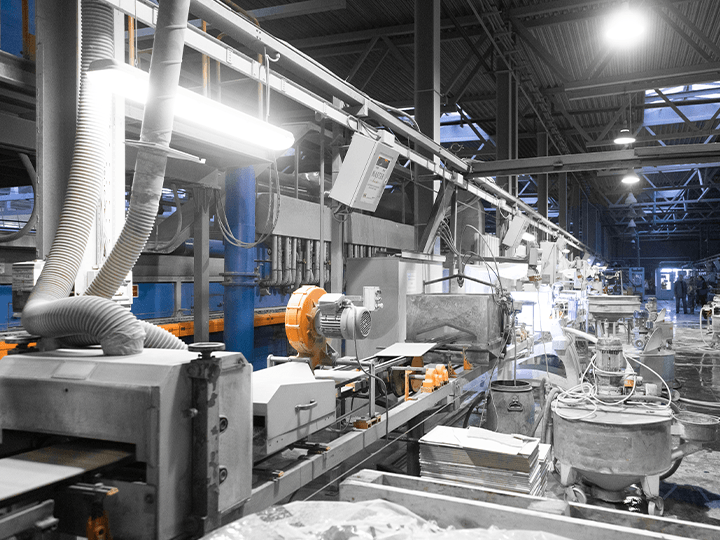
アクセサリー検品工場の測定台の列:指先サイズの小物が端から端へ流れて合否を積む
アクセサリー検品工場、小物が流れる測定台の列
指先サイズの品を、一枚の机で端から端まで見切るのは容易ではありません。検品工場で小物が通る台の列が、どう動いて合否を積み上げるかを現場の順にたどります。
小物が流れる列のかたち
数センチの品を、検品員一人が机一つで最初から最後まで捌くと、速度的にも見落とし的にも苦しくなります。検品工場の列は、一台あたりの仕事を細く切って、通った分だけ次の台へ渡す設計。合否は、列全体の和として出てきます。
列の長さは、難の型から決めます。外観の苦情が多い品なら見る台を二つに割る。寸法の逃げが主なら、測定台に厚みを置く。机の並び順は、そのまま過去の苦情の順位です。
測定台の居る場所
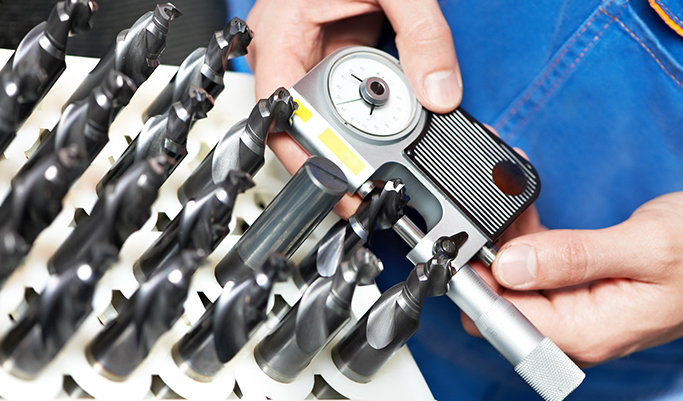
列の中で最も緊張するのが測定台です。小物は公差が薄く、ノギスの読みだけでは合否の線が揺れます。限界ゲージで行き違いを確認する併用が、読みのぶれを減らす現場の知恵になります。
アクセサリー特有の癖は、同じ列に色違い・型違いが並ぶことです。図面と実物の見本を同じ位置に置き、台の段が変わったぶんだけ測り直す。列の速さは、手の速さではなくこの段取りの規律で決まります。
外観の列と光
形の判定は光で揺れます。メッキの照り、塗装の浮き、石留めの欠け。いずれも光の方向で姿を変えるため、窓を検品員の背後に置いて黒い敷き布の上に品を載せます。天候の日はランプを足す。ヨシダ検品の現場でも、机の光は調整項目に入ります。
拡大鏡も常備です。表面の小さなくぼみは、ルーペを当てる台と当てない台で、出てくる数がまるで違います。判定の写真は同じ位置、同じ角度で撮る決まりにしておくと、次のロットとの比較が生きてきます。
機能と組立ての台
留め具が戻るか、金具の開きが固すぎないか、鎖の連なりが揃っているか。アクセサリーは動きのある品です。機能の台は測定の後ろに置きます。寸法で落ちる品に、掛ける時間を無駄にしない順番です。
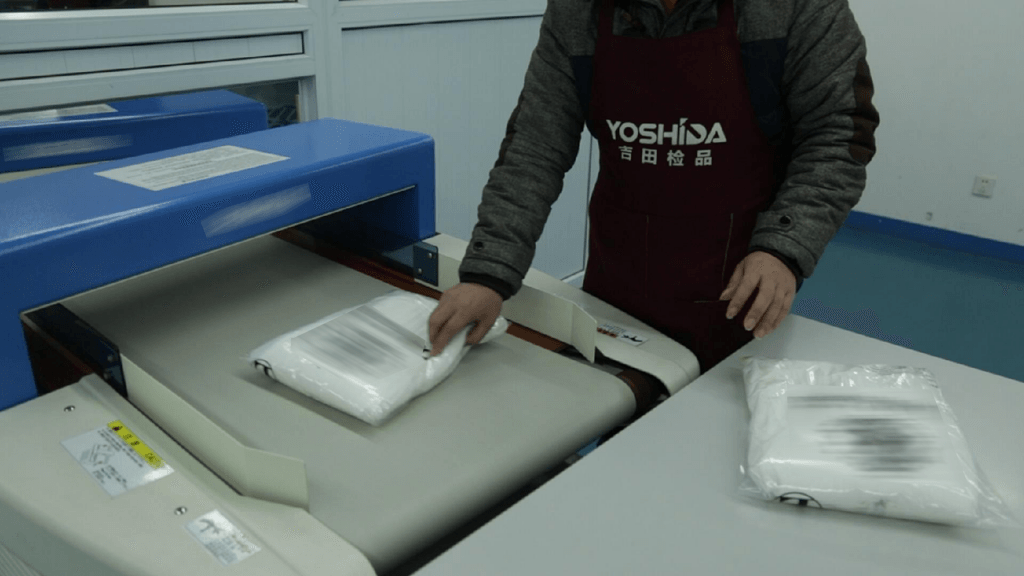
布や革の紐を通す部品は、そこで別扱いになります。金具を挟んだ細物は検針まで通して、鉄と非鉄の試験片による機械の始業確認も記録に載せます。
数えと包装の最後列
列の終わりは数の台です。色と型の差が微妙なぶん、袋入りの単位は品ごとに一人を担い手に立てます。一粒違いが、小分けの袋では丸一袋のやり直しに響くからです。
最後の台では、札と中身が一つがらかを照合します。中身が良くても、札が間違って出荷は認められません。列の一番奥で、合否は閉じます。
列の組み上げ
台数と列順、そこに人数と日数を重ねていくのが、アクセサリーの検品工場へ人を置く順番です。品目数とロットの厚み、測る深さまで机に出れば、おのずと形は見えてきます。
図面と検査票が揃った時点で、こちらから台の配置を引いて返します。