
工場監査の日当は三本の目盛りで積む:並べる人数、追う工程数、滞在日数
工場監査、日当は人・工程・日数の三本で積み上がる
監査に置く日の長さは、中身の難しさだけでは決まりません。並べる人数、追う工程の数、現地に滞在する日数。この三本の目盛りの合わせ方を組みます。
人数の置き方で読める範囲が変わる
一日でどこまで見られるかは、机に座る人の数で先に縛られます。一人なら帳票と現場を交互に行き来するしかなく、歩ける距離そのものが上限になります。二人以上を並べれば、紙を追う班と機の前に立つ班へ役割を割れ、同じ時間で触れられる工程が増えます。ただし人を足すほど、突き合わせの打ち合わせに吸われる分も出ます。三人を超えたら、見たものをその場で返す照合の席を別に置くと、判断のばらつきを初期に潰せます。
人数は単純な足し算では効きません。割り当てられる役割の数までが、効いてくる幅です。
工程の数は追う線の本数
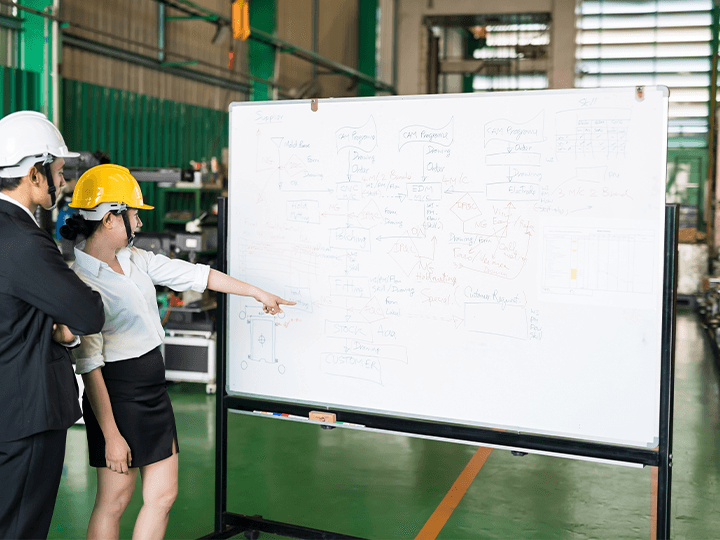
製造の流れをいくつに刻むか、その区切りの数が監査の射程を決めます。受け入れ、裁断、縫い、組み、詰め、出荷と細かく立てるほど、各線に置く確認も増えます。工程表が粗いと、詰まった地点を絞り込めず、問いが場当たりへ落ちます。追う線の数と一線あたりの濃さは、そのまま机に置く時間へ換算されます。線を太く引くのか細く多く引くのか、最初に引き方で答えておく必要があります。
区切り方は後から直せますが、当日の時間配分は直せません。工程の目盛りは前日に据えるものです。
日数は現地に置く分だけ膨らむ
滞在が一日延びれば、移動と宿と待機が上積みになり、掛かり方は比例的に重くなります。逆に短期へ詰めると、一工程に割く余裕が削られ、確認が表面だけになりがちです。日数を抑える近道は、紙を事前に揃えて置くことにあります。展開表と工程表と過去の是正票が揃っていれば、当日は現場の動きだけに時間を配れます。紙が揃わないまま入ると、同じロットを二度開く手戻りが日数そのものを伸ばします。
三本の交点で輪郭が出る
この三つは独立に動きません。工程を増やせば見る人が要り、人が増えるほど日数は短くできます。どれか一本を動かすと他へ波及するため、積もらせ方は三本の交点で決めます。工程等数と現地に置ける日、並べられる人が一枚の紙に載っていれば、重みはその収まりから逆算できます。
ヨシダ検品では、追う線と人員、日付の希望を受け取り、同じ紙の上で組み直します。工程の名前と日付、置ける人が分かる紙さえ届けば、段取りはその上から立ち上がります。