



厦門の検品は人員を逆算して手配:総点数と処理能力から日数を決める
厦門のロット数量から検品員の人数と日数を逆算する
厦門の工場への第三者検品では、品目の話より先に、誰を何日立てるかの掛け算が日程の帳尻を決めます。総点数を処理能力で割って仕事量を出し、締切日から逆に人員を割り出す。手配の設計を数式と現場の余白の両面から整理します。
人日の総量を先に出す
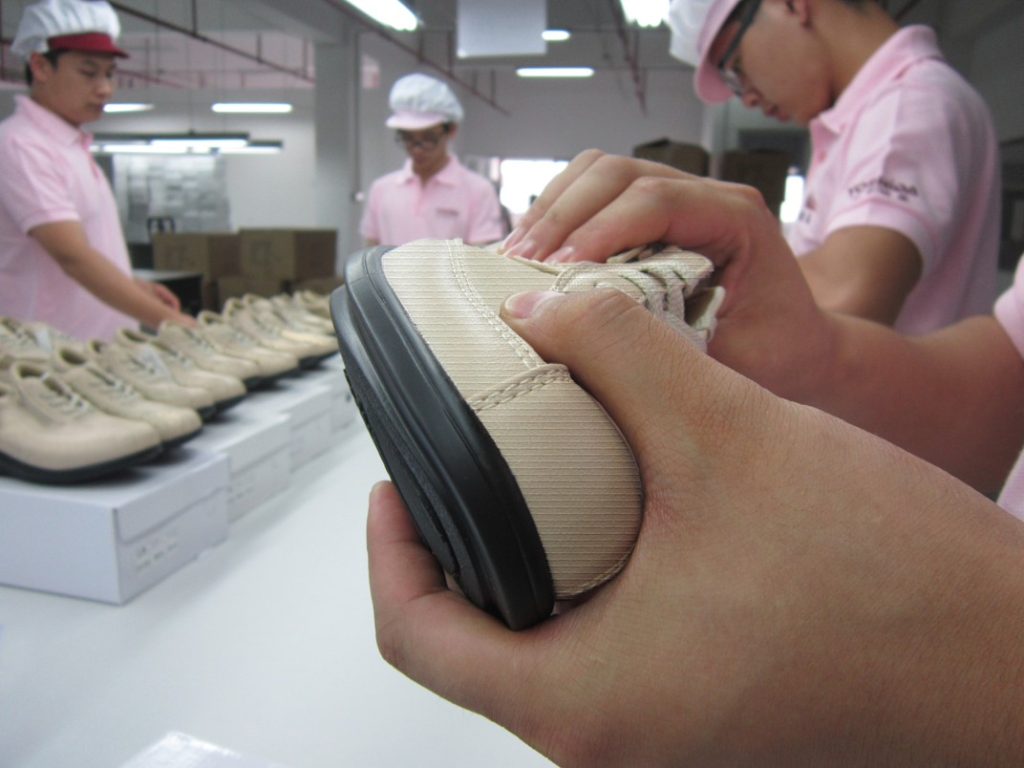
検品の手配は、品物の話より先に数字の話です。総数量を、一人の検品員が一日で処理できる点数で割ると、必要な仕事量が人日という単位で見えてきます。この一人一日の処理数は品目で大きく変わります。目視中心で流せる縫製品なら一日で捌ける数は大きくなり、一台ずつ通電と作動確認を回す機器類ではその数分の一以下に落ちる。測定器具を当てる項目の有無、検針を通す必要の有無、梱包形態の複雑さも、その都度処理数を上下させます。まず対象品の処理速度の見当を付けるところから手配は始まります。
締切日から人数を割り出す
出せた人日の総量を作業可能日数で割ると、必要な人数が出ます。ここで単純な割り算で済まないのが現場です。初日は検査基準書の読み合わせと見本との目合わせに半日を取られ、作業台と電源、良品と不良品の置き場の確保にも時間が消えます。倉庫の受け入れ時間や工場の操業時間が作業幅を縮めることも多い。したがって日数には丸一日を掛けず、実働の見込みで割るのが正確です。逆に締切が動かせないなら、割り出した人数を切り上げて体勢を厚くするしかありません。
余白をどこに取るか
不良の山が見込みより大きければ、補修を挟んで再確認の往復が発生し、人日は平気で伸びます。手配の段階で、不良の見込み率に応じた予備の日数か予備の人員をどこかに置いておく。検針や再梱包、アソートの作業は検査本体と分けて別立てに数える方が、遅れの原因が見えやすくなります。余白の取り方は守りに入りすぎると割に合わなくなるため、品目の実績と直近の不良の出方を軸に据えます。
増員するときの組み方
日数が足りず人数を増やす場合は、全員に全工程を任せず、開梱・検査・検針・箱詰めと工程を分けるライン組みが効きます。手慣れた工程を専属にした方が一人当たりの速度は上がります。ただし人数が増えると判定のぶれも広がるため、基準のすり合わせを初日に全員で行い、判断が割れる項目の窓口を一人に集める。重量物や大きな品は二人一組で持ち上げる前提の人員構成にします。
手配に必要な三つの数字
厦門の手配相談で窓口が欲しいのは、総点数、検査の濃さ、そして着手中の限度日の三つです。この三つが揃えば、人数と日数の組み合わせは机上でいくつも組めます。品目の内容が分かれば処理速度の見当も付き、水曜に始めて金曜に終える体勢が必要なのか、一人が五日掛かる仕事なのかが読めます。ヨシダ検品は、この最初の採算合わせの段階から相談に乗ります。総点数と限度日を書いて送ってもらえれば、人員の組みを二、三案描いて返します。