
電子製品の検査は量産に入る前に筐体の歪みを拾う、入口の段で後の列を静かにする
電子製品の出荷前検査、量産前の筐体の歪みを入口で拾う
覆う前の基板より先に、覆うための殻を見る。電子製品の検査では、量産に足を踏み入れる前に筐体の歪みを確かめておくと、後の列が静かに通ります。入口の段に置く目の配り方を記します。
狂いは量産の入口に寄る
現場で出会う筐体の歪みは、量産が回り始めた直後の山に集中します。金型の調子が落ち着く前の初物、組み手の順番が固まっていない日、交代で締め加減が替わる時間帯。出来上がった数を数えているだけでは、この寄りは拾えません。
だから量産前の短い期間に、筐体だけを集めた列を走らせます。数より質を見る日です。
合わせ目と締めの深さ
上下の殻を合わせた時、段差が指に引っかかる箇所を探します。均一なら金型の癖、片寄れば締めの力です。ねじを強く締めすぎた個体は、四隅のどこかが浮いて、置いた時にカタつきます。平らな面に置いて揺れるか否かは、道具の要らない確かめ方です。
浮きの見つかった個体は、どのねじが深いかを書き留めてから組み直させます。直しの記録が型番ごとに並ぶと、次の山で同じ箇所へ先に目が行きます。
熱で動く樹脂の癖
通電して温まる型は、冷めた時の形と使っている時の形が違います。量産前の通しでは、温まった状態で合わせ目をもう一度押さえ、開きの増える箇所を拾います。熱で開く歪みは、届いた先で筐体の鳴きとなって現れるため、入口で取っておく価値が高い箇所です。
溝に押し込む表示のシールも、熱で浮きやすい箇所です。貼った直後と、温めた後の二度で見ます。
見本との段差の読み比べ
承認された見本を同じ机に置き、合わせ目の位置を指で順に辿ります。見本で引っかからなかった所が引っかかれば、その型は戻しの列へ。言葉で細さを伝えるより、指の記憶を揃えるほうが早く済みます。
段差の許容は品目ごとに違うため、数値の目盛りは依頼元と事前に合わせておきます。
入口で止める判断
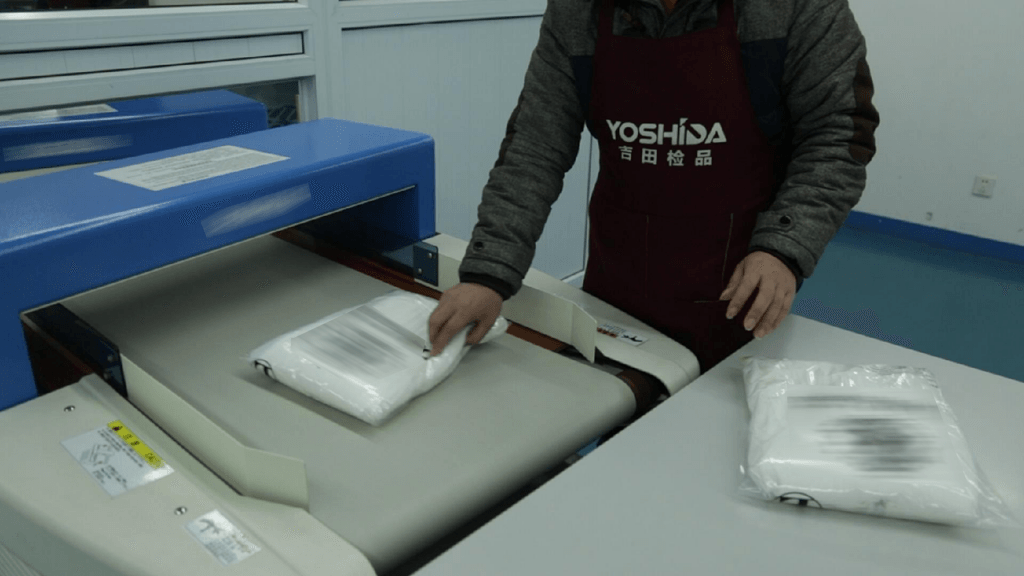
歪みが山のように出る日は、出荷前の全数の列を張るより、量産の進め方そのものへ戻るほうが近道です。入口で拾った記録を工場側に返し、締めの手順と型の調子を整えてもらう。その上で再び初物の山を見る。出荷前検査は、この戻しの輪の最後の目として置きます。
型の出口で何台を見るか、締め直しの工程を足すか否か。この二択で置く日数の読みは変わってきます。
量産の入口に立つ日取りは、筐体の段をいつ据えるかを決める手がかりです。そこから逆に当日を描いていきます。