
名古屋の検品、到着側の倉庫受入と指定工場への派遣を繋ぐ
名古屋の検品で、倉庫の再検品と指定工場先派遣をつなぐ
生産地で検品した輸入品を、名古屋で一度受け直して確かめる流れです。到着側の倉庫受入と、指定工場先への派遣がどう接続するか、判断の軸を置きます。
名古屋を到着側の受け皿に据える
日本へ向かう品を、名古屋は到着側の受け皿として支えます。工場は遠くても、在庫と判断は名古屋周辺の倉庫に集められる。海外の検品報告と、名古屋での受け入れ再検品は、判定基準を揃えて初めて接続します。どの不良を重大に数えるかの詰めが抜ければ、着く側と出す側で結論が食い違う。
工場が海を越えている場合、問題の返信には日数が掛かります。だから名古屋での受け入れ検品の役割は重い。箱を開け、海外の報告と照合して、輸送で入った傷か出荷前の傷かを見分けるのは、この段階の役目です。
倉庫での再検品は手順を決めて回す
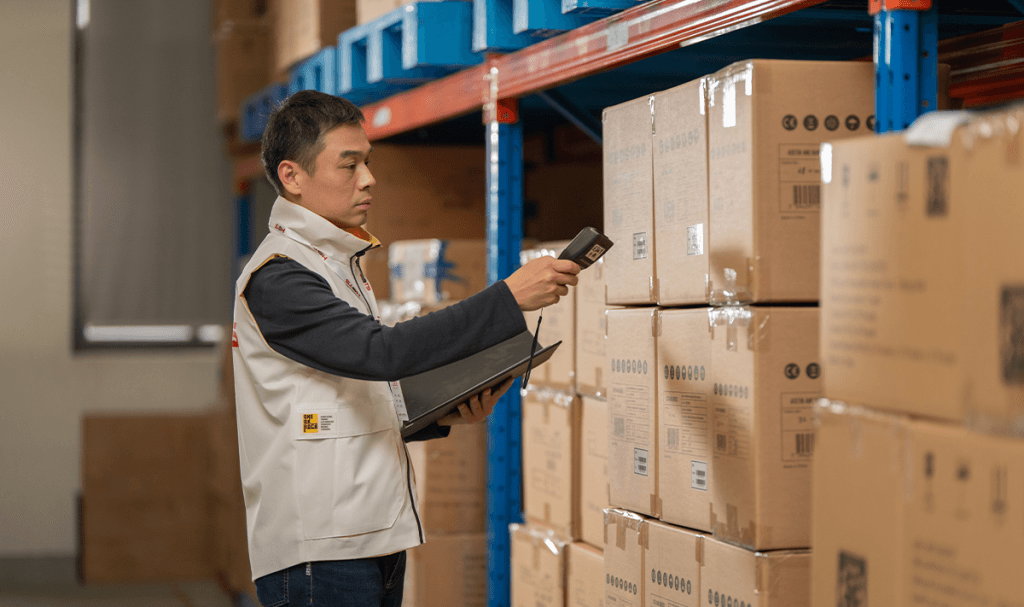
倉庫での受入再検品は、手順を先に固定します。カートン表記と数量の突き合わせ、抜き取った箱の開封、海外検品報告との見比べ。差はその場で記録し、補修か交換かの行が無ければ結論として閉じられません。
名古屋の倉庫は、置くだけの場所ではありません。出荷可否を確定させる現場で、報告がその日のうちに出る流れがあれば、輸入側の在庫計画は狂いません。
指定工場先への派遣は誰のためか
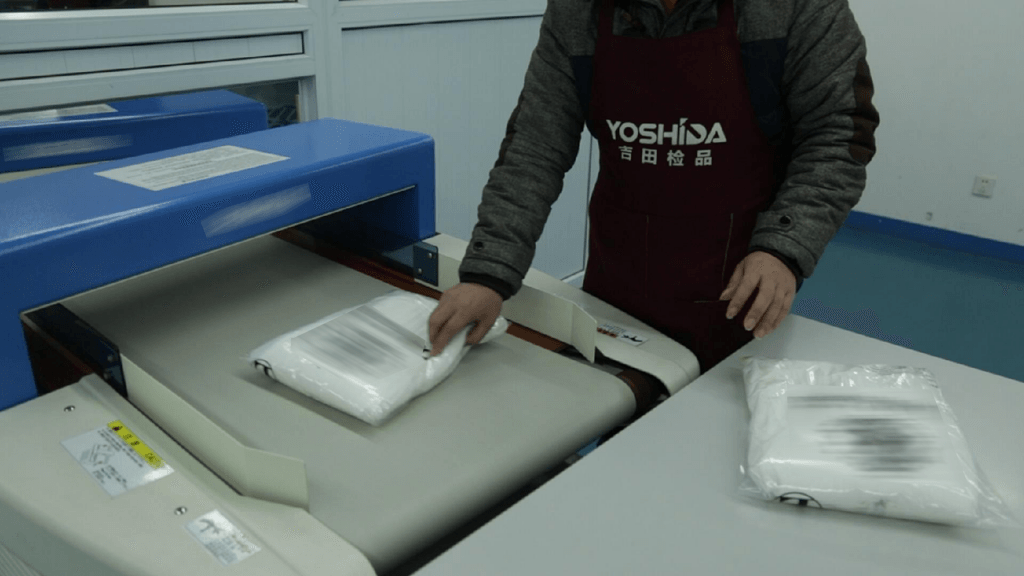
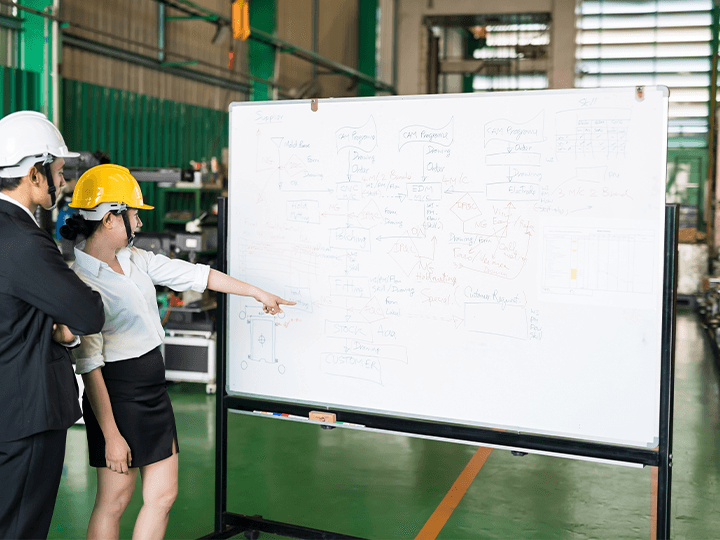
再検品は名古屋でできても、海外ロットは国内へ戻すのに時間がかかります。ここで効くのが指定工場先への派遣です。第三者が拠点立会い検品に入れば、補修と再検品まで出荷前へ収められる。
派遣の価値は、判断の距離の短さにあります。現場で不良を見つければ、その場で工場側と対応の相談の席を持てる。基準を事前打ち合わせで固めておけば、判定の揺れはずいぶん減る。
二つの現場を一本の報告へ寄せる
海外現場からの報告と、到着後の再検品記録は、名古屋の現場で別々に残しつつ、項目を共有します。同じ判定コードを使えば、一つのロットの来歴が辿れる形にまとまります。
再検品は相手を疑う作業ではなく、どちらもいい加減になれない証跡をつくる作業です。中立の第三者が両端に立てば、出荷の判断は崩れません。
接続の要点は日程の隙間に現れる
海外の検品日と名古屋の受け入れ日の間隔が空き過ぎると、ロットの顔は変わります。日程を引くときは、手直しと再検品を差し込む隙間をカレンダーへ残す。品を拠点倉庫へ入れるか、指定工場先へ先に送るかの取り決めまで置いておけば、二回目の出荷は慌てません。
人数と日数で予算の形は確実に変わります。詰めは打ち合わせが先です。窓口を揃える。それが接続の一段目です。