
インドの品質管理、会議のリズムと不良伝票の閉じる道
インドの品質回し、会議のリズムと不良伝票の閉じる道
品質管理は、集まる間隔と、出た不良を閉じるまでの経路で運びが決まります。インドの工場で定例の打ち合わせと再検の伝票が噛み合った時に動くことを、順を追って説明します。
週ごとに同じ卓へ
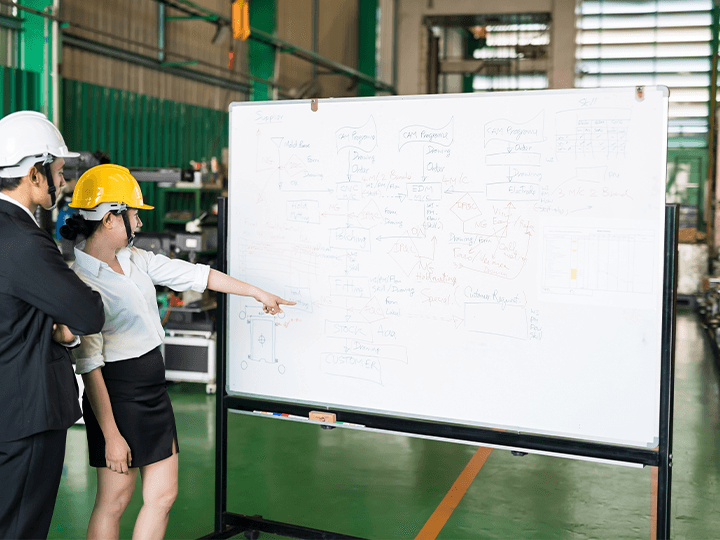
インドの工場では、祭日と稼働の暦が週ごとに揺れます。だから品質の打ち合わせは曜日を決めた短い時間で開き、欠ける分の記録は紙で引き継ぐ形が合います。座るのは生産側と品質担当、そこに発注者に代わる第三者の検品員が加わります。
議題は過ぎた山の反省ではなく、今週の不良の出方と、再来週に詰まりそうな工程です。数字だけでは全体像がぼやけるため、現物を卓に載せます。
伝票一枚で追う
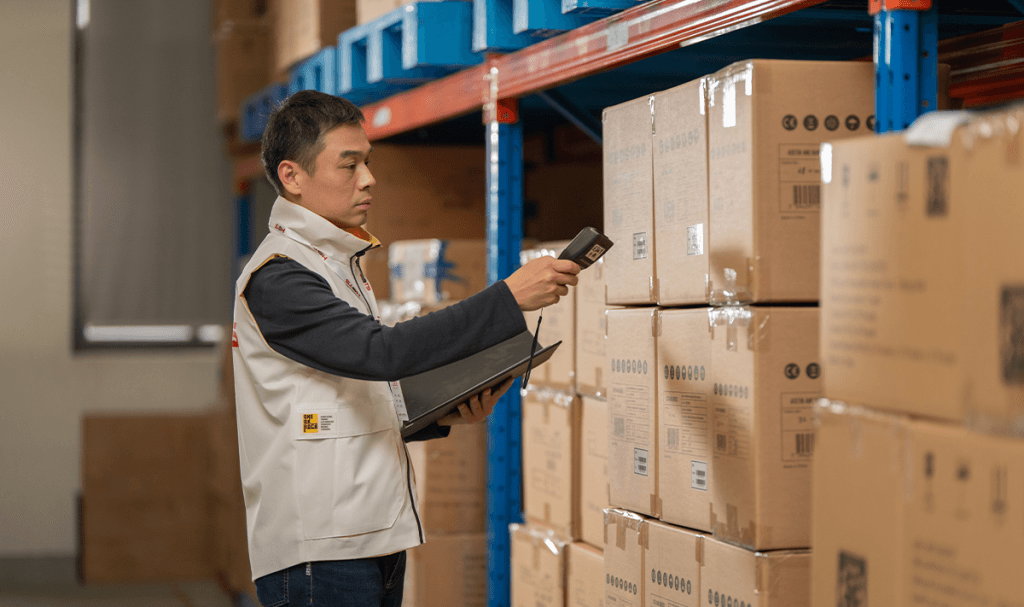
現場で重大な不良に当たったら、紙の伝票に書き残します。起きた工程、該当の数量、現物の置き場所、補修の見込み、四点が一行に並び、番号で後工程まで辿れます。
直った物の再検が済んで、初めて一枚は閉じます。閉じるまでの速さが翌月の議題に化けるので、やり放しの再検は生まれません。
引き継ぎの漏れも伝票が防ぎます。乱れが出やすいのは作業者の入れ替わる日で、ここを見逃すと伝票は少しずつ積もっていきます。開いている枚数を班の入口へ掲示しておくと、会議の当日を待たずに今日の用事が読めます。
閉じる速さが会議を軽くする
積み残しは体制の失敗ではなく、情報が詰まった証拠です。残しの数を先に並べると、議論の位置が定まります。週ごとに閉じる間隔が縮めば、打ち合わせは短く決まります。
進捗の数字と伝票の山が同じ紙面で動くと、検品で拾った問題が工程へ戻るまでの距離も縮みます。品質管理のリズムは、こうして負荷を落としていきます。
第三者が間に入る意義
社内外どちらにも属さない目線のため、会議を詰める席から整える席へ変えられます。日本側の要求品質の解釈で揺れる箇所も、この卓で線を引けます。ヨシダ検品はインドの現場で、週のリズムと伝票の運用の両側に立ちます。
会議の頻度と流す伝票の量、置く拠点の位置が重なるほど、現地に据える日数は伸びます。頻度・伝票量・拠点の三つを並べて初めて、現地日数の目星が付きます。
インドでの品質回しは、週のリズムの設計から進めます。日頃使う伝票の型を一つ見せてください。組み直した後の再検の流れは、その用紙が机に載ってからでは間に合いませんか。