



品質管理は検査の点をどこに置くかで不良の居場所が変わる、工程設計の考え方
品質管理工程、点をどこに置くかで不良の住み分けが変わる
品質管理は、検査の点をどの位置に立てるかの設計です。部材を受け入れる入口、製造の最中、作り上がった直後、出荷の直前。置く場所が不良の居場所を決め、見逃しの形まで変えていきます。
不良には定位置がある
同じ工程を回していても、落ちる場所には癖が出ます。部材由来の難は最初の点で受け止めます。段取りの崩れは真ん中に近い点で拾います。詰めと表示の難は最後の点に寄ります。三種類を一括りにすると、原因の切り分けが動かなくなります。品質管理工程の組み立ては、どの不良をどこで停めるかを決める作業そのものです。
住み分けが読めていれば、直すべき場所に名前が付きます。件数だけを見る報告は、その名前を消してしまいます。
入口に置く点
部材は着いた時点で線を引きません。入荷したロットから取り出し、仕様と厚みと色と数を突き合わせます。この点を通しておくと、後工程で出た難が材由来なのか工程由来なのかを分けて話せます。入口が甘いと、同じ不具合が成品の段階で何倍にもなって返ってきます。回転の速い製造拠点では受け入れ検品を省く段取りが見られますが、省いた分は必ず後ろで支払われます。
工程内に刻む点
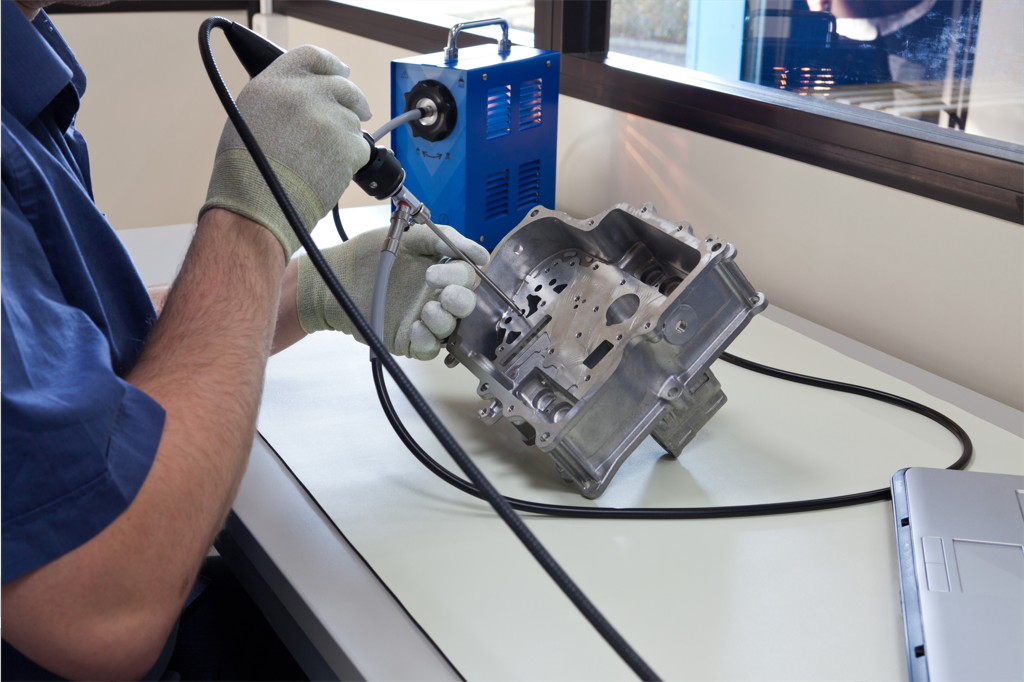
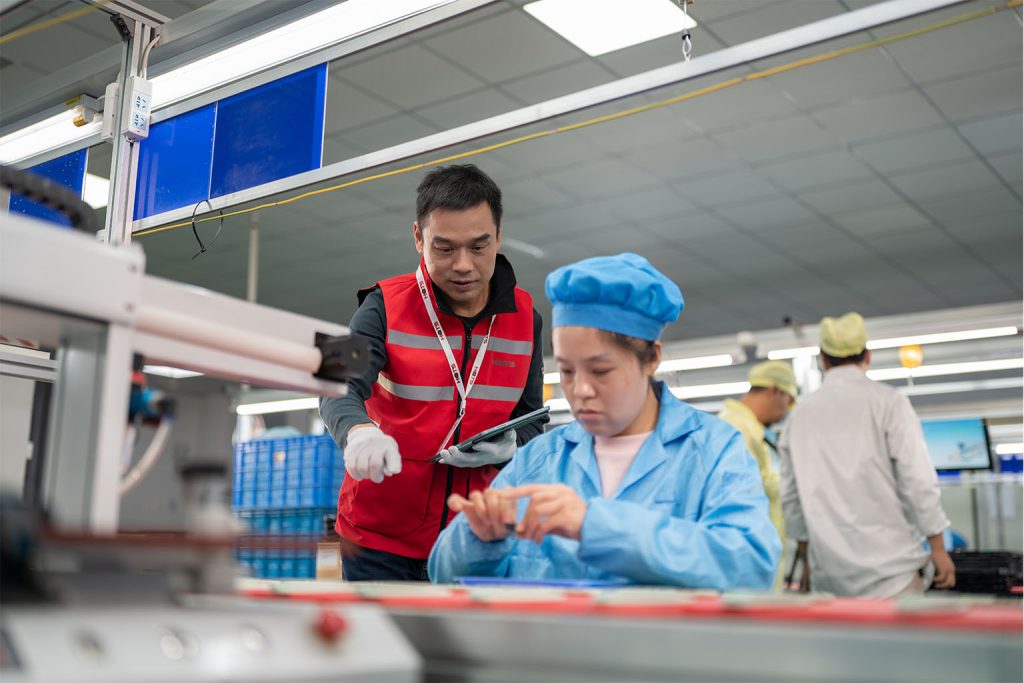
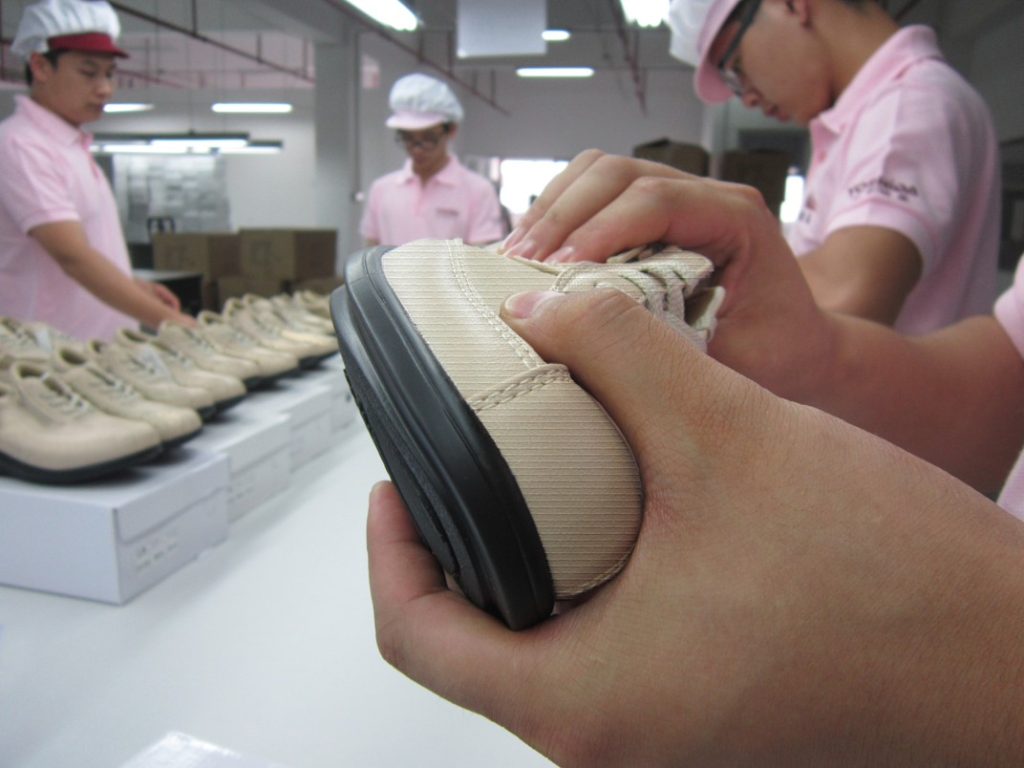
製造の途中に置く確認は、回数の設計です。最初の一山だけ見て以降が空いた進め方では、段替えの崩れがそのまま流れます。機械を換えた直後、治具を組み替えた直後、人が交代した直後。この三か所に短い確認を差し込むと、工程内の不良は溜まり場を持てません。立ち合いで見るという言い方は、つまりこの三か所のことです。
内製で回しても第三者を呼んでも、点の位置が同じなら出てくる数字は近く揃います。違うのは、その数字を誰が読むかという点になります。
完成と出荷前の二か所
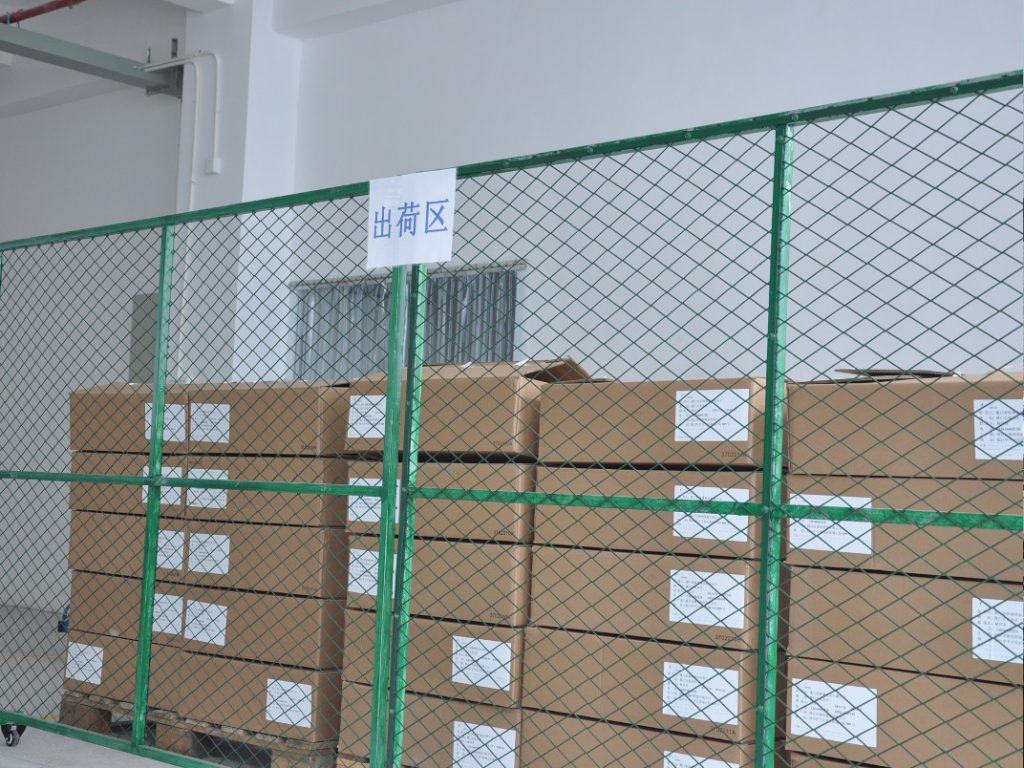
作り上がった品を見る点と、箱へ詰めた直後に見る点は役割が違います。前者は出来の合否を揃える点、後者は詰めと表示と数量の食い違いを止める点です。最終だけを強化すると、完成で落ちた分の手直しが詰めの段階で混ざり、箱の中に何が本当に残っているか読みにくくなります。出荷前検品は完成の判定をなぞる場ではなく、なぞった結果が守られているかを確かめる位置に置きます。
点の濃さは品で変わる
同じ数量のロットでも、部材の点数が多い雑貨は入口を厚く、肌に触れる布ものは工程内検品と検針を厚くします。点を並べる順番も品から決めるのが筋です。機械的な強さで競う品は機能の点へ、見た目の幅で競う品は外観の点へ寄せます。
抜取りで引くロットでは、AQL4.0とAQL2.5のどちらに寄せるかで点の濃さが変わります。基準は点を強くする道具ではなく、置く密度を調整する目盛りとして扱います。
記録が線を繋ぐ
三か所に点を置いても、結果が三枚の紙に分かれたままでは流れが読めません。入口で拾った型が工程内で減っているか、出荷前に再発していないか。同じ記号で繋ぐと、不良の住み分けを時間軸で追えます。
ヨシダ検品では、点を置く位置の候補を先に示し、記録の欄を揃えたうえで当日の段取りを組みます。
点を刻む間隔は、追う工程の数と通う回数、そこに置く日にちへ連なって決まります。段の区切りが読み取れる紙さえ届けば、線を引く位置から据えます。