
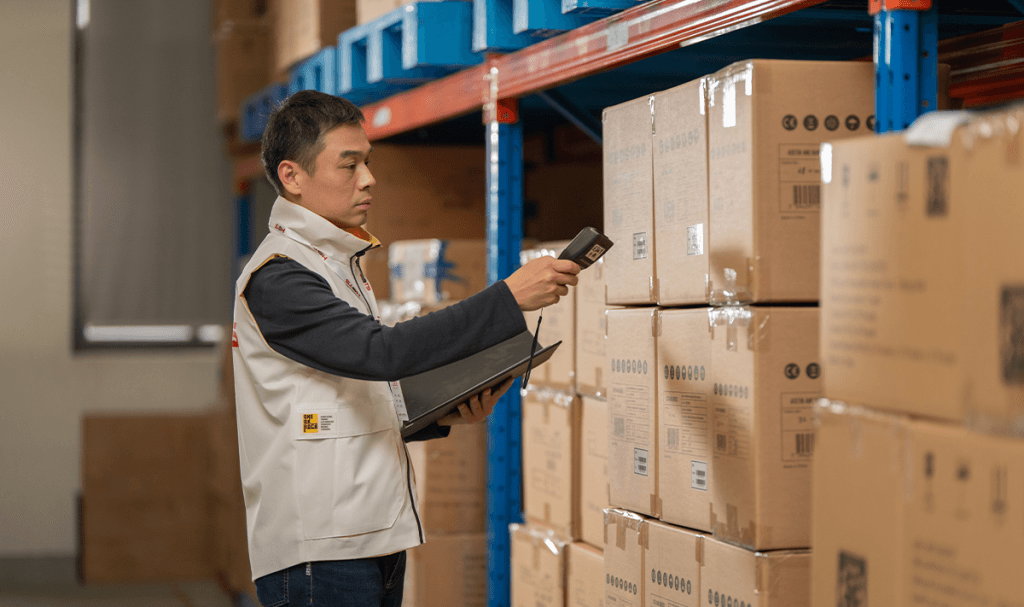
福州の工場監査は樹脂部材の置き場と出し入れの順を、足で歩いて確かめる
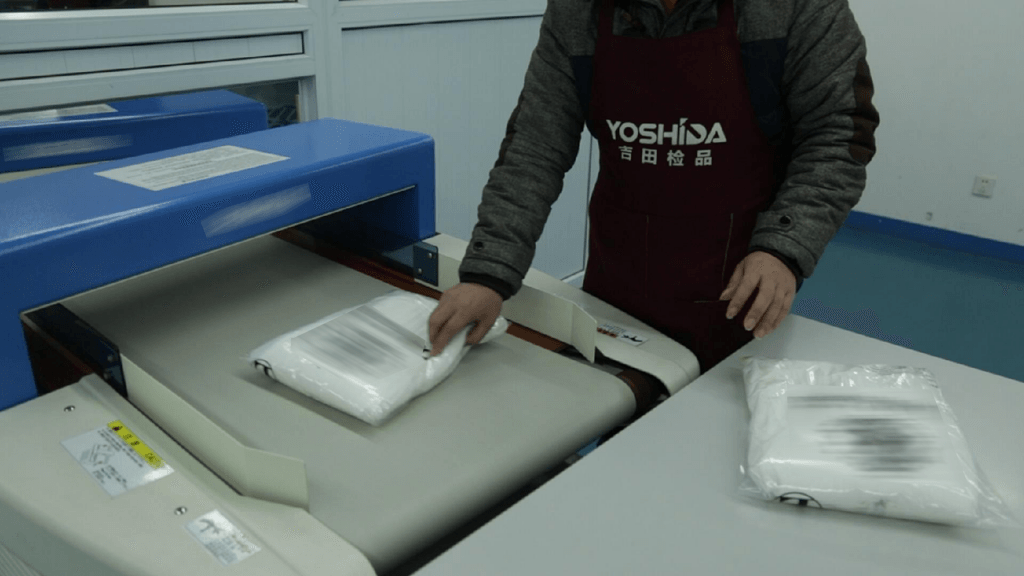
カンボジアの抜取り検品、着数を割って巾を測り畳み段へ戻す
縫製品の抜取り検品は、何着をどの箱から抜くか、巾をどこで測るか、そして畳みの段へどう戻すかの順で出来が決まります。カンボジアの工場での一日を例に並べます。
着数の割り方
カンボジアの工場ではまず、抜く着数をAQLの判定表から決めた数に定め、大箱の間に割り振ります。一つの箱へ偏らせず、色とサイズの内訳が被らないように散らすのが基本です。積んである箱の上下だけから抜くと、詰めた班の癖と一緒にされます。
抜いた箱には目印を付け、検品の終わった着から順に詰め戻します。どの箱を開けたかの記録は、後の再検で箱を探す手間を消します。
割り振りは前日のうちに表へ落とします。当日の現場で数を決めると、大箱の位置の並びで偏りが出ます。表は箱の番号と着数の二列だけで足り、これが当日の抜取りの起点になります。
巾を測る位置は型紙から
巾の測定は、胸の一段と裾、袖の二つの位置を型紙の指示どおりに取ります。わずかなずれで値は動くため、測る点に印を置き、人を替えても同じ位置を押さえます。許容の内側の値でも、片寄りの向きが着ごとに揃っていれば、型か裁断の話として別欄へ残します。
測った値は着番号ごとに分けて載せます。合否の判だけでは、次の反の作り方へ届きません。
測る道具は持ち込んだ一本に揃えます。現地の物差しと差し替えると、同じ巾でも目盛りの読みが揺れます。道具の一本化は、着数の割り方と並んで、出発前に決める事柄です。
畳み段へ戻す順
検品を通した着は、畳みの段へ戻す順番が重要です。先に検品した着から順に畳み、箱の奥から詰め直します。順を崩すと開けた箱の痕跡が残り、次の検品の選び方が歪みます。
畳み方の癖も見ます。折り線の位置が指示からずれていると、到着先で袋から出した時の形が崩れます。ずれは畳む段の人の配分で直ることが多いので、指摘は段への話として渡します。
報告の形
当日の報告は、抜いた着数、見つけた不良の内訳、巾の値の並びを一枚にまとめます。合否の結論より先に、並びの傾向を一行で書くのが約束です。報告はその日のうちに届く形へ置き、カンボジアの工場側の直しの段と日程が噛み合うようにします。
着数の割り方と巾の測り方が決まれば、当日の立ち位置はそこから導かれます。反の数と船の日の二つが決まれば、割り振りの表を先に作ります。