
工場監査は記録と実作業を往復、三種類の紙の実在を読む
工場監査は記録と実作業を往復させて実在を読む
受入・工程・出荷の判定という三種類の紙。本当に実践されているのかは、現場との往復で読めます。記録と実物の痕跡を行き来させ、実在を割り出す監査の進め方を追います。
なぜ記録から読むのか
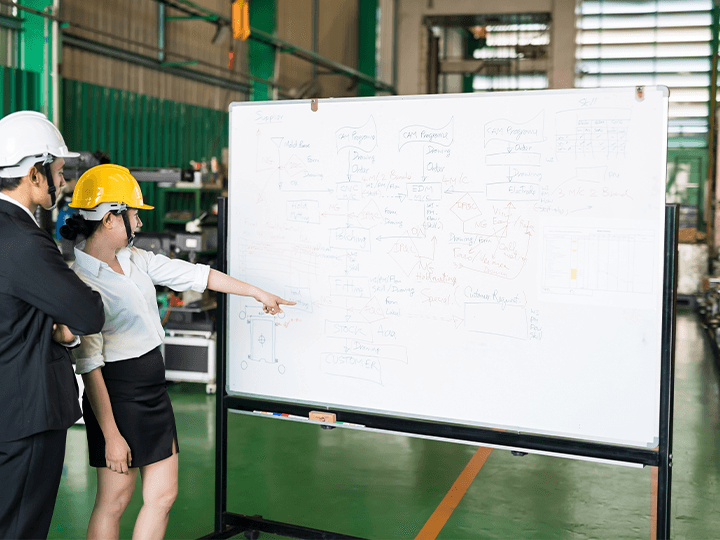
工場監査と聞くと、手順書の有無をチェックリストで確かめる動きを思い浮かべがちです。ところが紙は誰でも書ける。帳簿が整っていても、現場が違っていては監査は薄氷を踏むことになります。主軸を移します。記録の中身と、実作業の痕跡が噛み合っているか。受入・工程・出荷判定の三種類の紙を、現場と往復させて割れる場所を掘る。この監査が実在に直結します。
割れ目は、空白より美しすぎる側に現れます。不良数が一度も揺れない、署名が全員同じ人、是正欄に日付がない。そういう紙は、書かれたのではなく後から清書された疑いが濃いのです。
受入の記録を往復する
まず部材の入荷ロットを引きます。合格と書かれた日以降に、承認品の在庫がどこかに在り、保留品が別の場所に置いてあるべきです。線引きは紙でなく床の置き場に出ます。ロット番号で実物を出し、検査印の記録と納品日の記述が連なるかを見る。帳簿が同日に揃い、現物の到着はばらけているなら、紙は片側だけの証言です。
測定器の状態も往復に入れます。ノギス一本に使用の磨耗がなければ、受入の測定値は形式化した可能性が高い。
工程の記録を往復する
工程パトロールの記録と初品確認は、ラインの並びごと読みます。毎時点検と書かれていても、その場に記入台が無く、ペンを置く場所がない。こうした食い違いは実在します。走っているロットを一本引き、不良のマーキング位置と方法が手順書の記述と合うかを見る。不良品の保管場、手直し品の宙づり。床は言葉なしに、流れの形で答えます。
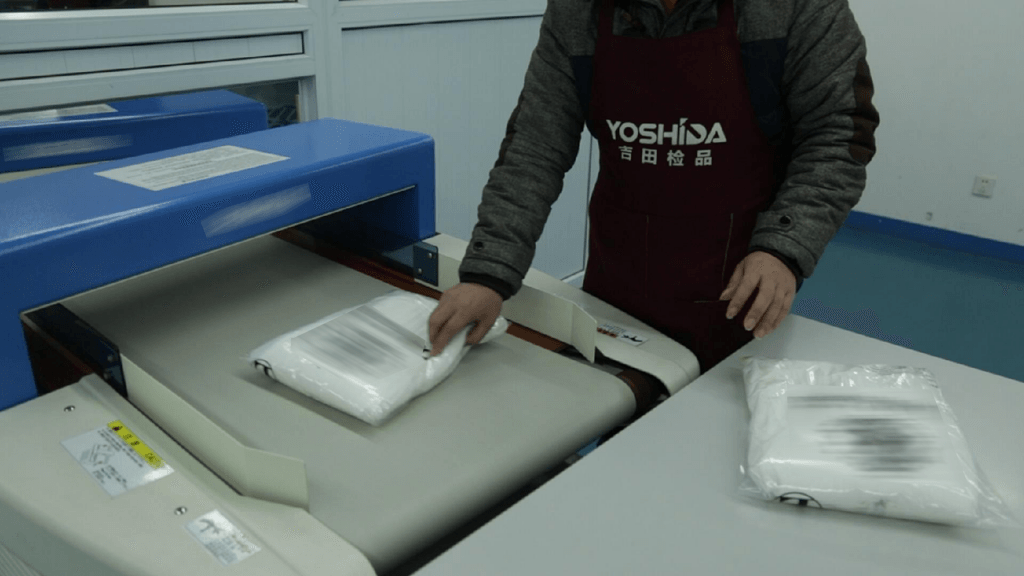
検針の記録も機械側と往復させます。校正日誌の進みと、実機の点検シールの日期が逆行しているなら、筆が手を先回りしています。
出荷判定を往復する
締めは出荷の合否です。検査合格の紙、出荷の帳、箱詰め完了の三つの日付を並べて照合します。検査完了と封入の時刻が逆転していたら、記録は虚です。封印済みのカートンから一部を開き、判定票の面と数が一致するかまで確かめます。この往復が通って、工場監査は形式ではなく実在を量る目になります。
割れた箇所は、一行の記述と証拠写真で残す。どこがどれだけずれたかと言い表せれば、工場側も議論の感情を差し引いて改善へ動けます。
回遊の組み方
往復の順序は、飛び飛びより一本の線で歩きます。部材の入荷から入ってラインへ追い、箱へ追う。同じロット番号を三種類の紙またぎで追えたなら、管理の死角は自然に浮く。監査とは、工場が語っている流れを実際に歩かせる仕事です。
監査の日数と、見る工程の範囲。この二つに数字を添えて日程を先に詰めます。
ロット一式の紙と現場の時刻が並べば、そこから往復の筋を据えます。