
ベトナムの立ち上げライン、習熟に合わせて進捗管理の間隔を変える
立ち上げ期のラインに、習熟へ合わせた管理リズムを刻む
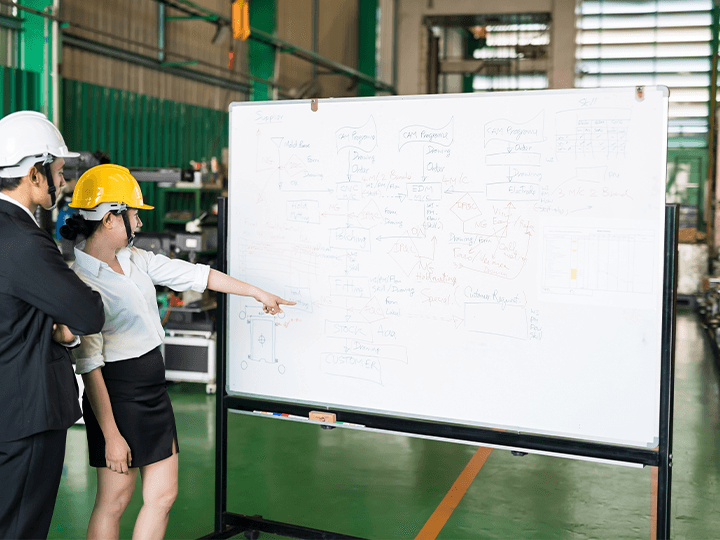
ベトナムで線が動き出した直後は、管理の間隔を一定の濃さで通せません。指導から巡回、記録へと、技能の習熟段階に合わせた生産進捗確認の組み方を整えます。
立ち上げで足りない物
人が集まらないのではなく、基準の置き場が足りないことが多い段階です。作業手順書が現地語になっていない、合否の境界を見本で示せない、この二つが揃わないまま回すと、ラインは前日の癖で動きます。最初の数週目は、品を見る前に紙と見本を整える時間が本業になります。
指導の置き方
初期は、ばらつきのでる工程に一人が付きっきりで立ちます。列全体へ均等に声を配ると、どの工程も浅くしか直りません。習熟の遅れは工程ごとに違うので、当日は上位三か所だけに付き、手が離れたら別の班へ渡すという割り切りが要ります。教えるのも、教わった通り動けているかの確認も、同じ人の同じ時間で行うと定着が速くなります。
巡回への移行
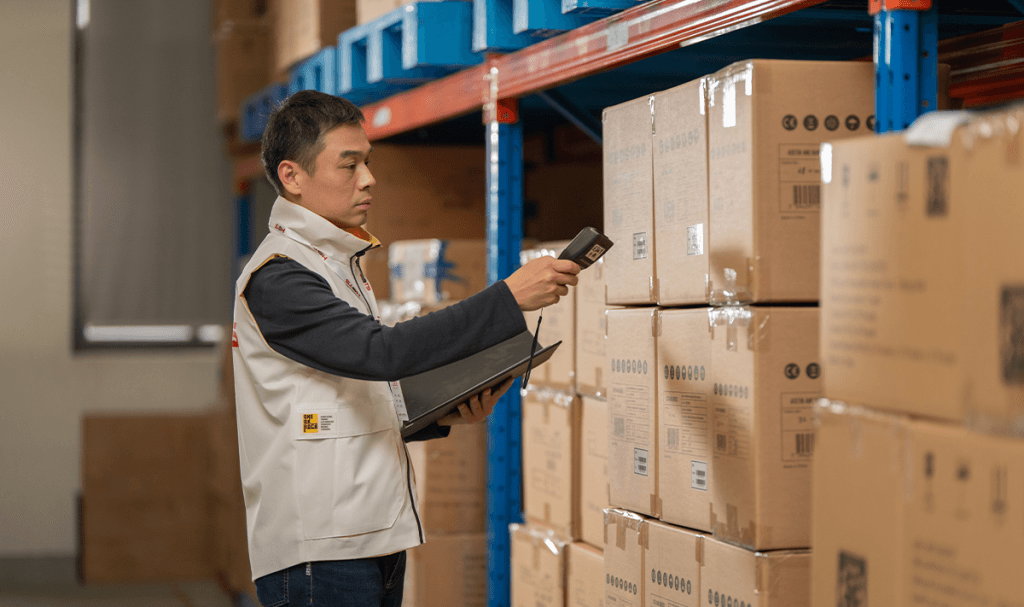
一か月ほどで、付き切りは巡回へ切り替えます。一周で決めているのは、操作の順序が紙どおりか、治具の使い方が人ごとに崩れていないか、仕掛品の定位置が空いていないかの三点です。定点を回す速さが揃うと、線の崩れは出だしの段階で拾えます。
記録の形を先に決める
生産進捗確認は、毎日同じ様式に同じ項目を落として初めて続きになります。消化した数と滞留する半製品、欠点の内訳を一枚に並べ、書いた人が違っても同じ顔の用紙になる形にします。重たい様式は三日で止まるため、さっと読み切れる分量の一枚に抑えます。
判定をラインへ返す時期
習熟が見えてきたら、日常の合否はライン側に戻し、第三者は抜き取りの点検と再検査の列だけを持つ形へ移ります。測る目と決める役割を完全に内側へ寄せると、忙しさに押されて線が弛む不安が残るため、要のロットは外に置く均衡が続けられます。
リズムが崩れる兆し
同じ欠点が二日並んだ日、記録が後から埋められた日、巡回の時刻が日ごとにずれた週。この三つは管理のリズムが劣化した合図です。戻す先は人ではなく手順にあり、指導まで一区切り巻き戻す判断が、結局は一番早い直し方になります。
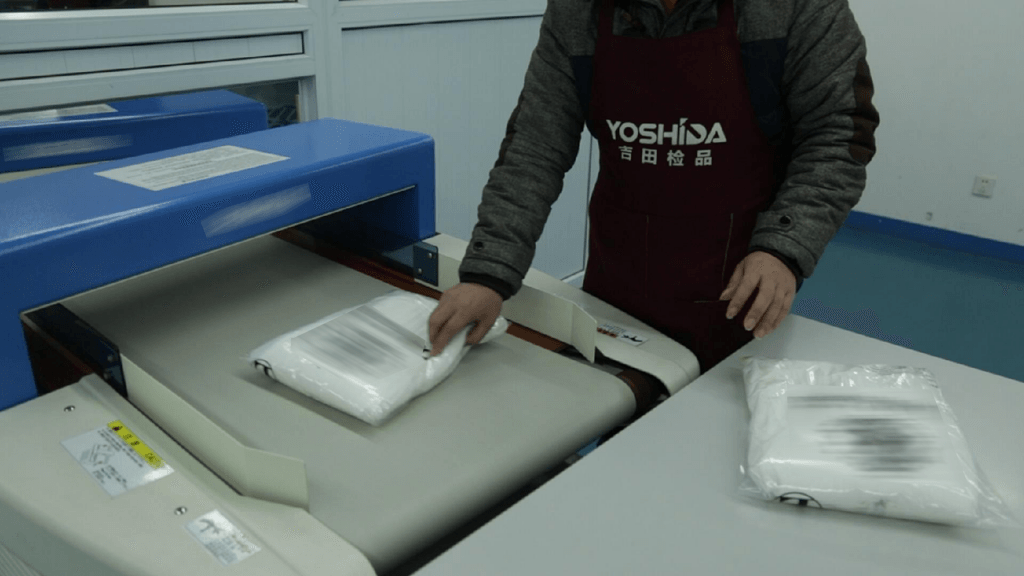
ヨシダ検品では、立ち上げからの日数と習熟の段を突き合わせて、指導と巡回の配分を決めています。
指導と巡回にかける日数は、立ち上がりの度合いで組み替える幅が生まれます。
立ち上げからの日数が読める日報の束を置いてもらえれば、その日数に合わせてリズムから整えます。