
無錫の工業部品はロットの区切り方を決めてから抜取検品にかける
無錫で工業部品を抜取るとき、ロットの区切り方が先に来る
機械部品や金属の加工品を無錫で抜取検品にかけるとき、最初の難は引く数ではなく、何を一個のロットと見なすかにあります。ロットの区切りと判定準則の決め方を、現場の働き方に沿って組み立てます。
ロット単位をどう区切るか
抜取検品はロットを前提に動く仕事です。同じ型番でも、製造日の違う山を束ねて一つと数えれば引く数が足りず、一日分の小分けを別々に扱うと過剰に引くことになる。無錫の現場では、まず出荷の単位と製造の単位を突き合わせ、どの区切りで合否を出すかを依頼元と揃えて決めます。カートンの積まれ方、製造印字の刻み、納入書の本数。この三つが同じ輪郭に並んだロットだけが、判定の母集団としてきれいに立ちます。
区切りが曖昧なまま箱を開けると、不良が偏って見えたり、逆に埋もれて見えたりします。だから抜取の第一歩はくじを引くことではなく、母集団の境界を一枚の紙に書き出すことです。
判定準則はどこに線を引くか
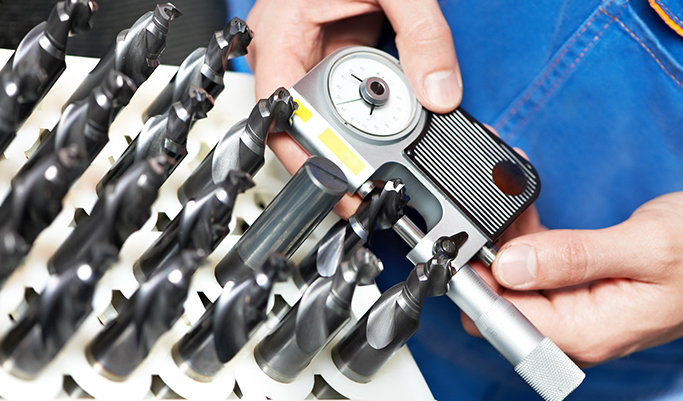
工業部品の合否は、傷の有無だけでは語れません。寸法が公差の内か、嵌まりが成立するか、外観の傷が機能に響くか。このどれを致命的と見て、どれを軽微へ回すかで、同じロットの結論は変わります。だから引く前に、致命と軽微の境を一行ずつ固定します。AQLを当てるときも、許容の段を機能影響の重みでえらび、当たり面に関わる傷は別枠で厳しく見る、という準則の組み方をします。
準則を後から足すと、先に調べたロットとの整合が崩れます。線は現場へ入る前に閉じておくのが原則です。
引き方と開け方の実務
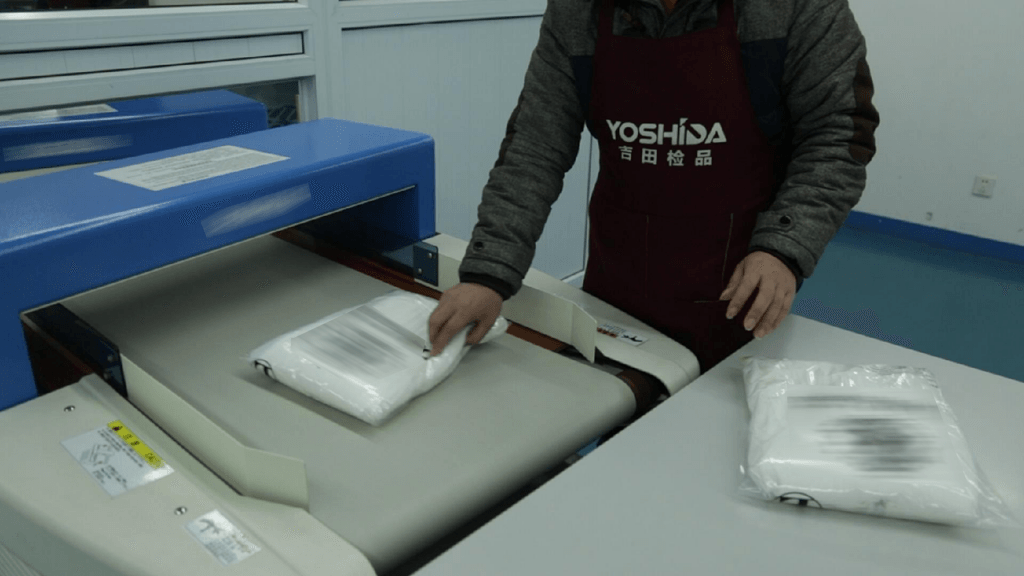
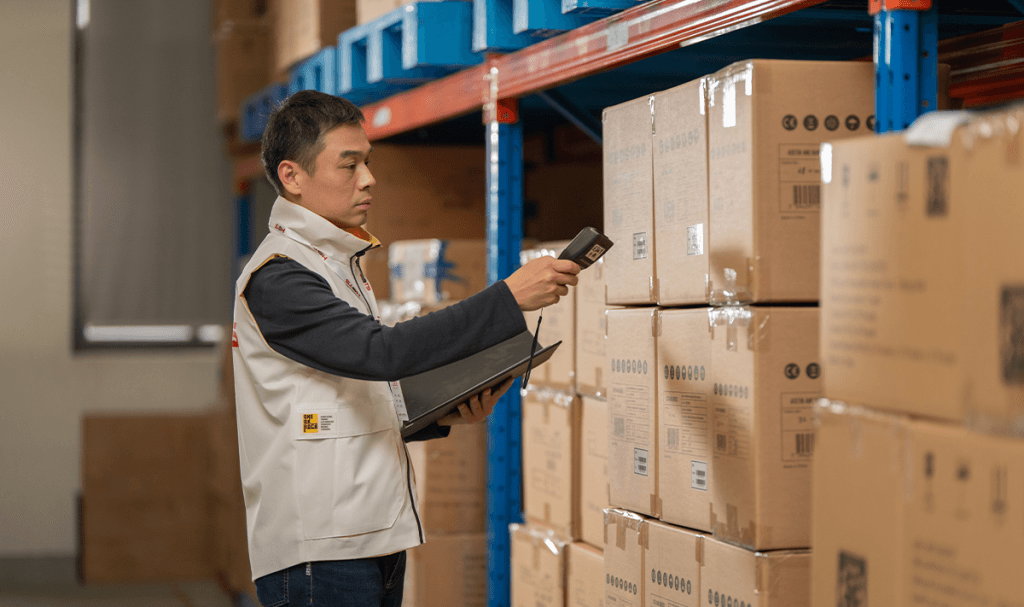
区切りの決まったロットから、引く数を事前に決めた枠どおりに取り出します。積んだ段の前列を順に取ると偏りが結果に出るため、段の中層、荷台の奥、日の違う山にもくじを配ります。開梱したら中身の枚数を数え、納入書と照合するまでが検査です。ここを飛ばすと判定の土台そのものが揺らぎます。測点は読み合わせで決めた位置をたどり、一行ずつ数値を残します。
治具で合否だけ見るか、実数を記すかも、ここで決めておくと人が替わっても読みが揃います。
際どいロットへの手当て
許容枠の内外が即断しきれない所まで詰め切って、初めてその日の作業が上がる。開けていない山から順に開ける。勝手に判定を動かせば記録の信頼が落ちるため、答えが来るまでは留めたまま待つのが筋です。ヨシダ検品は無錫の拠点で、区切りの設計から引き直しの方針までを通しで扱います。
引く数の段は、区切ったロットの規模と致命・軽微の線引きで動きます。型番と本数、出荷の枠が紙に残った時点で、必要な日数は読み替えられます。
段取りの骨格はロットの区切り方に掛かります。図面と納入書の写しをこちらへ寄せてもらえれば、同じ目線で組み立てます。