
カンボジアの生産進捗確認は工程間の横持ちと仕上げを分けて追う、進みの順番を組む
カンボジアの生産進捗確認、横持ちの段階と仕上げを分けて追う
生産進捗確認は、縫製の列の内側だけでなく、工程のあいだを横に運ぶ段階まで含めて見ます。カンボジアの現場を例に、横持ちの区切りと仕上げの進みを追う順番を整理します。
横持ちの間に品は動き続ける
カンボジアの縫い上がった品は、洗いやアイロン、装飾の加工へ運ばれて戻ってきます。この横持ちに動く間、本線の帳の上では完成に見えても、品はまだ別の場所にいます。進捗を本線の数字だけで読むと、実は途中の品が完成品として数えられ、日程は静かに後ろへ滑ります。
横持ちのたびに運び出した台数と戻った台数を記す票を置き、差の分を道中として数えます。道中が積もっている工場は、どの工程に滞っているかが票から直接読めます。
段階ごとに単位を揃える
縫製は反、洗いは台、仕上げは箱と、工場ごとに数える単位が違います。単位のまま報告を重ねると、同じ品が二度数えられたり、抜けたりします。確認の前に、反から台へ、台から箱へ替える掛け目を一度だけ合わせ、以降は同じ換算で揃えます。
揃えの作業は現場の言葉で行います。工程の呼び名が現場ごとに違うまま紙を回すと、同じ段階を別の名前で二重に追うことになり、報告の行が噛み合いません。呼び名の対応表を一枚作っておけば、訪問するたびに読み直す手間が消えます。
仕上げの列で崩れる点
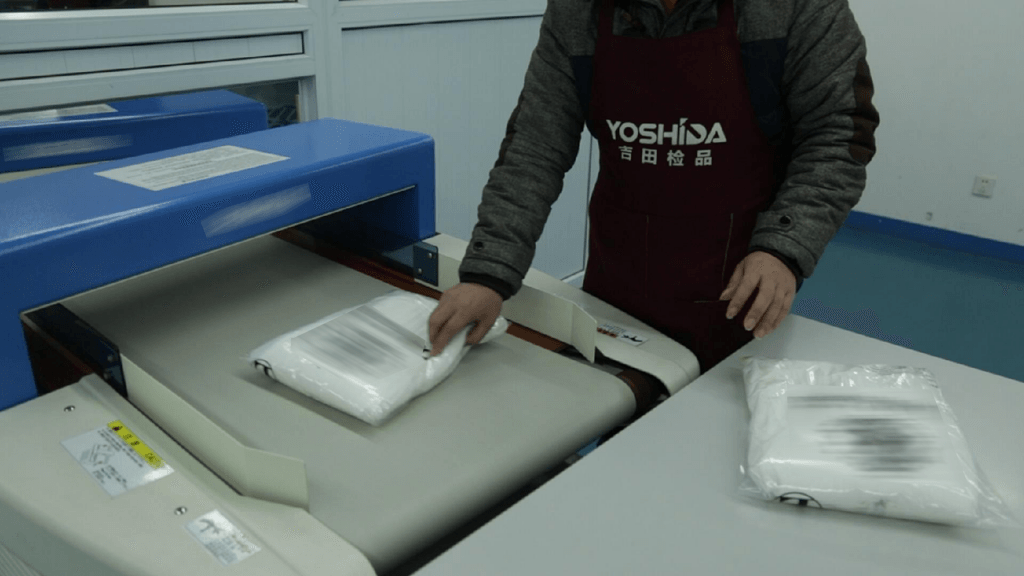
仕上げは最後の加工だけに、手戻りが日程の末端へ直撃します。アイロンの当たりの癖、タグやラベルの付け位置の揺れ、検針を通す前の仕上がりの乱れは、ここで初めて顔を出します。仕上げの列は、戻しが発生したときにどの工程へ戻すかの経路まで含めて見ます。
戻った品を数え直さない運用だと、横持ちの票と仕上げの帳の数字が食い違い、進捗の信頼そのものが揺れます。戻しの分は別の行に置き、合算は最後までしません。
報告の間隔は横持ちで決める
報告の間隔は、本線の進みではなく横持ちの回転で決まります。道中が一日なら報告も一日の粒度で足り、道中が数日に及ぶなら粒度を粗くしても数字は読めます。現場へ置く人の数は、横持ちの段数と仕上げの締め日で変わります。
横持ちの経路と仕上げの日取りが一枚に並べば、現場を見に行く間隔はそこから割り出せます。