



品質は部材の受入と工程の中間と出荷前の記録、三つが揃って初めて辿れる
仕入れから工場まで品質は三つの記録でつなぐ
製造業の品質は、部材を受け入れるときの記録、工程の中間の記録、出荷前の検査記録がそろって初めて辿れます。三つのデータをどう残し、どう突き合わせるかを解説します。
受入の記録を先に整える
完成品の不良のいくつかは、部材を受け入れた時点で既に混ざっています。仕入先から届いた部材の寸法や色、表面の状態を受け入れる段で確かめ、その結果をロットごとに残すのが最初の記録です。ここが空欄のままだと、後で不良が出たときに原因が部材側か工程側かの切り分けができません。
受入の段では全数を確かめられないのが普通なので、抜く位置と数を先に決めておきます。同じ仕入先の同じ品目は過去の記録と並べるだけで癖が見えるため、記録は単発で終わらせず横に並べる形にしておきます。
工程の中間で数字を読む
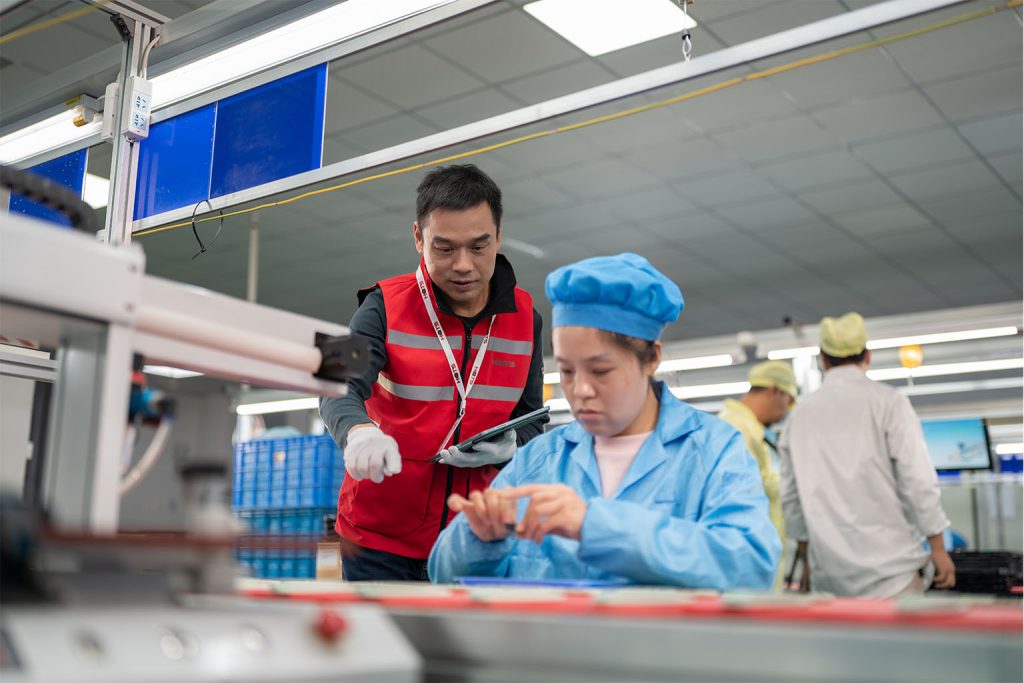
生産の途中で拾う記録は、不良がどの工程で生まれているかを教えます。生産進捗確認と合わせて工程ごとの抜き取りを置けば、量の進みと不良の生まれ方を同じ紙に載せられます。中途でしか読めない癖は多く、完成してからでは手遅れになる項目もここで止められます。
中期の確認を挟む利点は、直す余裕がまだ残っている段階で問題に触れられることです。出荷の直前に見つけた不良は直す先がなく、出荷の延期か全数の選別かという重い選択に寄ります。
出荷前の記録で閉じる
最後の記録は出荷前検品です。ロットごとの合否、不良の型と枚数、梱包の状態までを残します。判定はAQLの表に沿って落とすか、依頼元の基準で線を引くかを先に決めておきます。ここで残した紙が、次回の発注で仕入先と工場へ品質を伝える言葉になります。
三つの記録が同じロット番号で結ばれていると、不良が出た品を部材の受入から出荷まで一筆で辿れます。この辿れる形を作ることが、製造業の品質管理の実質です。
第三者に任せる範囲
自社の担当が工場へ出向いて読む記録には、付き合いの長さがじわじわ混ざります。第三者検品を間に置くと、同じ様式の紙で各段階の記録が揃い、社内の説明にも先方への説明にも使えます。ヨシダ検品では受入から出荷前までの記録を一つの様式に載せる形で請けています。
見る記録の範囲と現場へ出向く回数で手間の重さが決まり、対象の品目と段階が固まれば概略の形が出ます。
いま回っている工程の流れを一枚のメモにして送ってみてください。足りない記録の位置から組み立てます。