
海外の検査は見る深さで種類を選ぶ:工場全体か製品か
海外の検査はどこまで見るかという深さで種類を選ぶ
海外での確認には、工場の仕組みを幅広く眺める方法と、品そのものを深く見る方法があります。頼む種類の決め手は、見たい深さをどこに置くかという一点に集まると整理しました。
仕組みを見る監査と品を見る検査の違い
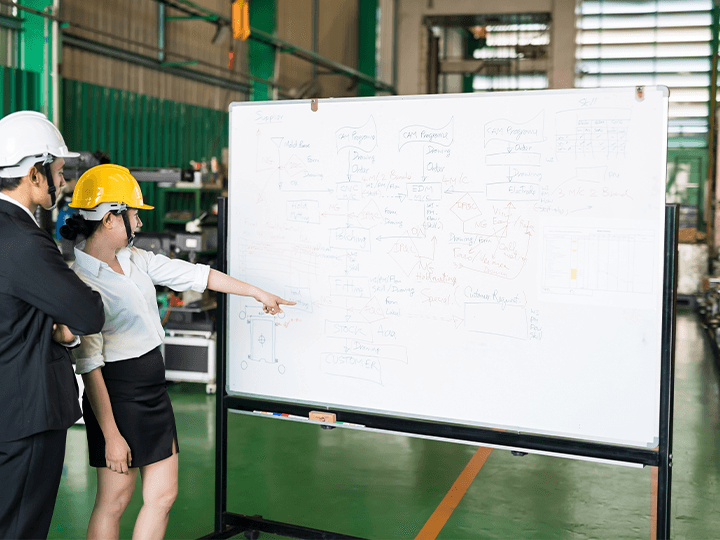
海外の生産現場に目を向ける場合、確認の対象は大きく分けて二つあります。一つは品そのもの、もう一つは品を生み出す仕組みです。仕組みを確かめるのが監査で、工程の進め方や不良への向き合い方、記録の残し方を外側の目で読みます。ここで見るのは当日の品ではなく、これからも同じ出来上がりを保てるかという体制の側です。
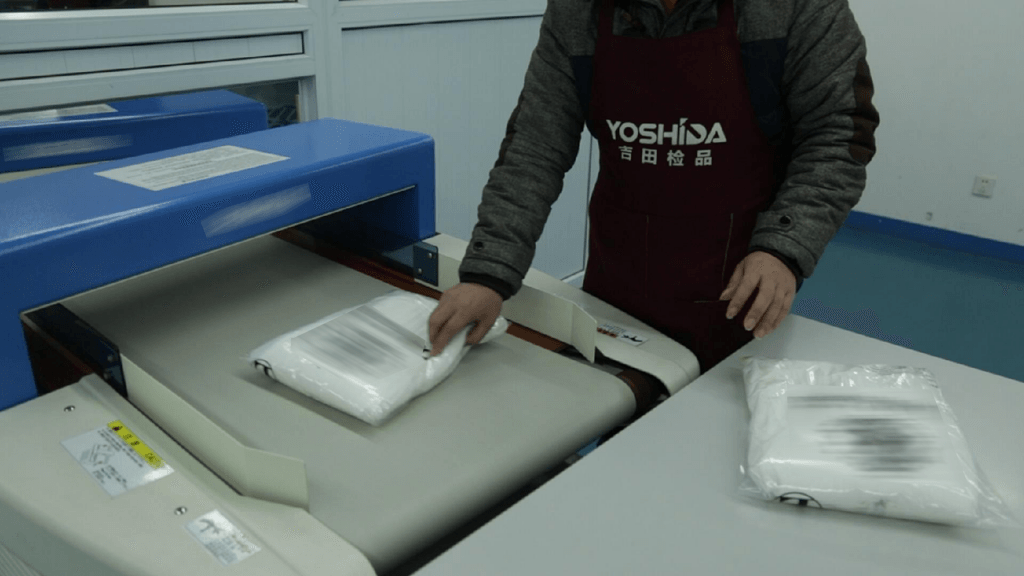
一方、検査は目の前に置かれた品を確かめます。傷や汚れ、寸法のずれ、作動の可否といった、手に取ったときに現れる性質が対象です。見たいものが体制か品かで、頼む窓口が変わってくるということです。
抜取は代表を見て全体を推す
検査の中でも抜取りは、深さの設計がはっきり表れる方法です。ロットの中から無作為に品を取り出し、その代表から全体の状態を推し量ります。合否の物差しにはAQLが使われ、緩めの水準と厳しい水準を品目の性格に合わせて選びます。見る品の数は少なく済みますが、だからこそ取り方の公平さが結果の信頼を左右します。
取り方を誤ると、潜んだ不良が欠けて見える恐れがあります。箱の位置を変えて取る、作り手の意図しない面も割って見るといった工夫は、代表としての意味を保つための基本です。
全数は一品の裏側まで降りる
全数の確認は、深さの頂点に位置します。ロットに含まれる品を残らず対象にし、一品ごとに作動や外観を確かめていきます。手間はかかりますが、取り残しという不安を消せるのが最大の強みです。受け取る側の取り決めが厳しい品や、欠けが一つでも許されにくい品では、この深さを選ぶ根拠になります。
もっとも、深く見るほど当日の時間は膨らみます。確認の優先順を事前に紙へ起こしておけば、当日はその順に沿って手を動かすだけにできます。
生産の途中に差し込む見方
仕上がってから見る方法のほかに、品が形になる途中で入る確認があります。部品が集まって初めて欠点が確定する品では、この段階の目が最も早く問題を捉えます。直す材料がまだ手元に残っているうちに欠点を指摘できれば、作り手の負担も受け取る側の心配も小さく抑えられます。
途中の確認は、監査と検査の性質を半分ずつ帯びます。工程の進み具合を体制の面から読みつつ、仮組みの品に手を触れて仕上がりを推測するからです。出荷前の確認だけでは届かない層を、この深さが担っています。
深さの組み合わせで流れを作る
実際の依頼では、一つの深さだけを選ぶより、複数を順番に繋いだ形が機能します。取引の初期に監査で体制を確かめ、生産の途中で工程の進みを眺め、出荷の直前に抜取りか全数で品を絞り込みます。段を追って深さをずらすことで、同じ品からも異なる層の欠点が拾えます。
頼む側の負担を考えれば、すべてを最大の深さで押すのは現実的ではありません。どこに深さを割くかを決める判断こそが、海外の確認を組み立てる中心になります。
動かす人の数、現場までの距離、全数か抜取かという深さの選び方。検査に要する日数は、この並びで幅を変えていきます。
深さの配分で迷う品目があるなら、その品の性格と取引の形を一度こちらへ示してください。見る範囲の組み方から順に整えて返します。