
全数検査を相談するときの基準づくり。抜取との違いと電気製品の例
全数検査を相談するときに決めておきたい基準と進め方
全数検査はすべての製品を一点ずつ確認する方式で、不良品の混入を限りなくゼロに近づけられます。抜取検査との違い、全数が向く製品、ポータブルプロジェクターのような電気製品での確認項目を解説します。
全数検査と抜取検査はどう違うのか
抜取検査はAQLなどの基準に基づいてロットから一部を抽出し、その結果からロット全体の合格判定を下す方式です。手間は少ない反面、不良品がいくらか混入することを前提とした考え方です。一方の全数検査は、ロットに含まれる全製品を対象に検査するため、不良品の出荷混入をほぼ防げます。ただし検査にかかる人員と時間は抜取方式より大幅に増えますから、全品を検査する価値がある製品かどうかを、費用対効果の観点から見極めることが大切です。
全数検査が向いている製品とは
高単価な製品、贈答用途で良好な状態でお客様へ直接届く必要がある製品、安全に関わる部品を含む製品は、全数検査に向いています。例えばポータブルプロジェクターのような電気製品は、通電試験と作動確認を全数で行うことで、動かない個体が出荷される事故を防げます。出力や解像度の確認、付属リモコンやケーブルのアソート確認、外観の傷や梱包状態のチェックと組み合わせれば、初期不良による返品率の低減が期待できます。
相談時に決めておくべき事項
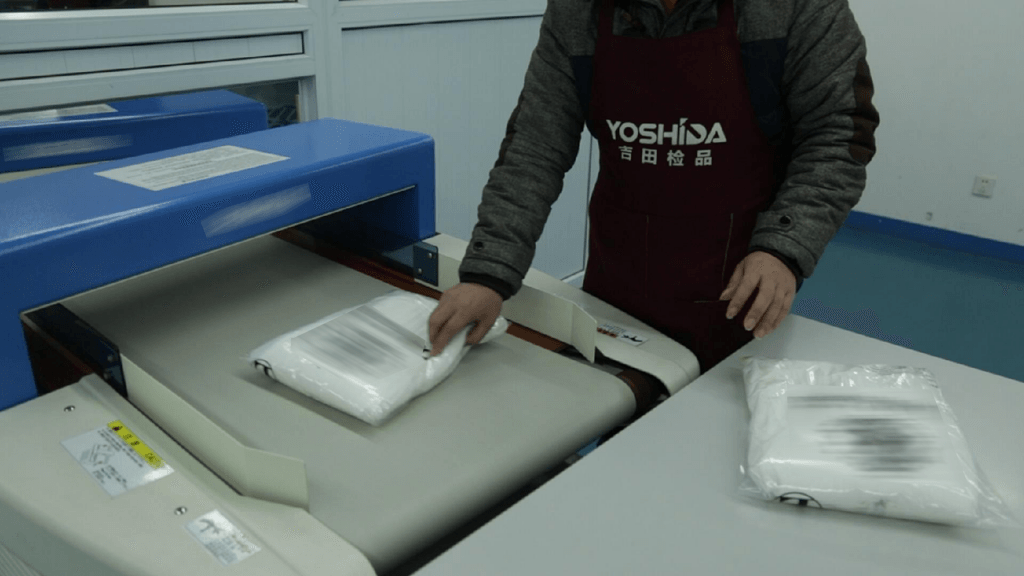
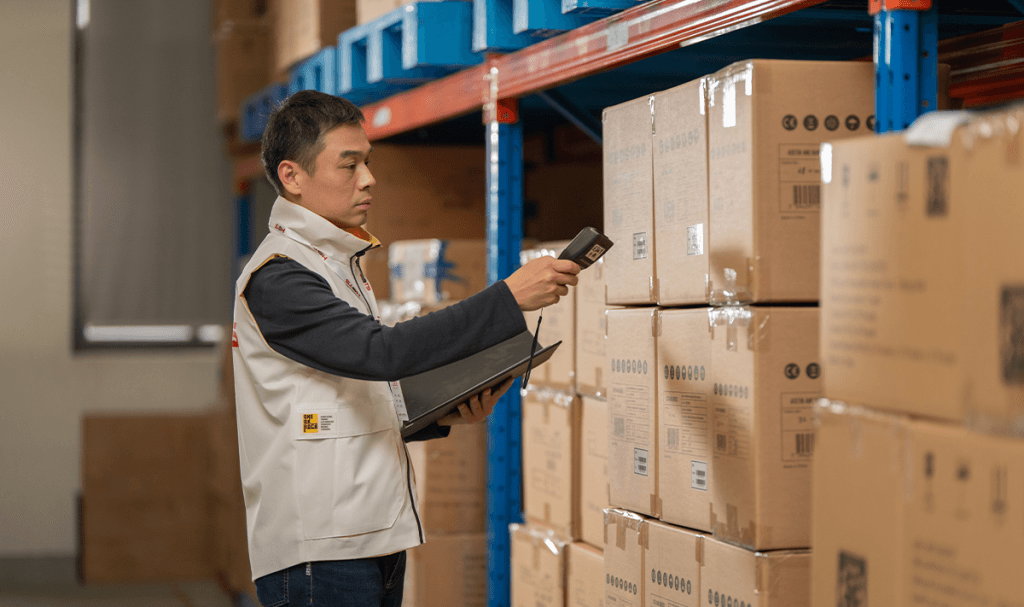
全数検査を依頼する際は、まず検査項目と合格・不合格の判定基準を文書で固めることです。電気製品であれば通電確認の方法、作動確認の時間、判定に含める不良の範囲を明確にします。次に検査場所の確認です。ご指定の検品所もしくは検品会社が手配した検品所で最終検品を行い、検品・検針を通して合格した商品をご指定の納品所へ納品する体制が組めます。検査手順書と工程チェック表を作成しておけば、担当が変わっても判定のブレが出にくくなります。
生産現場の品質管理監査との組み合わせ
全数検査は不良を拾い上げる作業ですが、根本の原因は生産工程にあります。生産現場の品質管理監査を併せて実施し、不良の発生原因を工場側と共有すれば、次回以降の不良率そのものを下げられます。出荷前検品で見つかった不良傾向を工場へフィードバックする仕組みまで作れると、検品費用の総額はむしろ抑えられる方向へ動きます。
依頼のタイミング
全数検査は作業量が大きいため、人員の手配を含めて余裕を持った日程設定が必要です。出荷日から逆算して、修理や再検品の時間も含めて計画してください。電気製品を含むハード製品の全数検査については、ヨシダ検品までご相談ください。費用についてはご相談ください。